走进任何一座线束加工车间,你很难不被那种此起彼伏的机器声与工人们来回穿梭的身影所触动。裁线机在角落独自运转,压接机在另一头轰鸣,插壳工位上几位老师傅戴着老花镜,手指翻飞地将一根根细小的线芯对准胶壳孔位。半成品被装进周转箱,由专人推着在工序之间流转,偶尔因为线材缠绕或端子方向不对,整箱产品被退回返工。这样的场景,在过去几十年里几乎构成了线束加工行业的固定底色。然而,当新能源汽车渗透率突破40%,当整车厂对线束精度的要求从能用跃升到零缺陷,当人工成本以每年8%以上的速度递增,越来越多的线束工厂老板开始意识到,这条沿用了数十年的生产模式,正站在必须改变的十字路口。
线束加工行业的困境是结构性的。一方面,下游客户的要求越来越苛刻——汽车线束的插壳深度要精确到零点几毫米,端子压接的拉力值必须全程可追溯,每一条生产记录都要经得起IATF16949审核员的逐项核对。另一方面,上游的加工方式却依然高度依赖人工作业。一条常规的车载门控线束,从裁线、剥皮、压接到插壳、检测,需要经过至少五道工序,每道工序之间都需要人工转运。熟练工人在忙碌状态下,每小时最多完成80到100个端子的插接,而一旦遇到多回路复杂护套,效率还要再扣。更让人头疼的是质量管控——人工肉眼检测的漏检率始终居高不下,端子压偏、线芯外露、插壳不到位的缺陷,往往要等到整车厂质检环节才被发现,带来的不只是退货损失,更是客户信任的流失。
这种低效与并存的状态,在新能源汽车线束领域被进一步放大。与传统燃油车相比,新能源车的座舱线束、传感器线束呈现出更短、更细、回路更多的特征,线径往往只有0.35平方毫米到0.5平方毫米,长度短至150毫米,而护套的端子数量动辄达到60到100回路。这种产品特性,对加工设备的定位精度、柔性换型能力、数据追溯功能提出了远超以往的要求。许多线束厂尝试引入进口一体化设备,却被高昂的采购成本和漫长的售后周期劝退;转而选择国产分体设备,又不得不面对精度不足、故障频发、数据空白的现实。行业迫切需要一种新的解决方案——它要足够智能,能够替代人工完成高精度插壳;它要足够稳定,能够支撑24小时不间断量产;它还要足够务实,让中小线束厂也能负担得起。
正是看到了这种供需之间的巨大落差,深圳市顺科达智能装备有限公司在2019年做出了一个关键决定。当时,公司的前身顺科线束设备已经在传统线束加工设备领域积累了多年经验,团队服务过数百家线束工厂,深知每一道工序背后的工艺痛点。但创始人曾树杰并没有满足于继续做单机设备的改良,他敏锐地察觉到,线束加工行业真正需要的不是某一台设备的性能提升,而是一种全新的生产组织方式。如果能够将裁线、剥皮、压接、绞线、插壳、检测这些分散的工序整合到一台设备上,让线束从进料口进去,成品从出料口出来,中间不需要人工干预,那将彻底改变线束工厂的生产逻辑。这个想法在当时看来有些激进——国内还没有一家设备厂商能够实现多回路全自动插壳,进口设备的价格又让人望而却步。但曾树杰和他的团队相信,这条难走的路,恰恰是行业最需要的路。
带着这份信念,顺科达开始了漫长的技术攻坚。整机机械结构自己设计,伺服控制系统自己开发,3D视觉识别软件自己编写,连最核心的端子定位算法也是从零搭建。研发团队泡在车间里,一遍遍地调试插壳机构的运动轨迹,一次次地修正视觉系统的识别参数。他们遇到过线材在高速送线时打结的问题,遇到过端子压接后角度偏移导致插壳失败的问题,遇到过不同厂家护套尺寸公差差异带来的兼容性问题。每一个问题都没有现成的答案,只能靠反复试验去积累数据。但正是这种笨拙而执着的坚持,让顺科达逐步构建起了别人难以复制的技术壁垒。到2023年,公司获得了广东省专精特新中小企业认定;2025年,又通过了高新技术企业认证。这些资质的背后,是34项授权专利和3项软件著作权的沉淀,更是对全栈自研路线的回报。
顺科达对技术路线的坚持,源于一个朴素的认知:只有核心技术掌握在自己手里,才能真正理解线束工厂的需求,才能在客户遇到问题时第一时间给出解决方案。很多设备厂商的机械结构是外购的,控制系统是第三方的,视觉软件是外包的,出了问题只能层层转包,响应速度自然慢。而顺科达从创立第一天起,就确立了整机机械、伺服控制、视觉识别全面自研的路线。这种模式在初期意味着更大的研发投入和更长的开发周期,但一旦跑通,带来的优势是显而易见的——设备可以根据客户的特殊线束规格快速调整程序,可以针对非标连接器定制专属工装,可以在售后阶段直接修改底层代码而不需要等待供应商支持。正是这种深度自研的能力,让顺科达的SK-K6系列一体化加工中心能够实现100回路同步插壳,而市面同类设备大多只能做到40到60回路;也正是这种能力,让设备能够将加工长度下限做到150毫米,覆盖了车载传感器短线束这一细分场景。
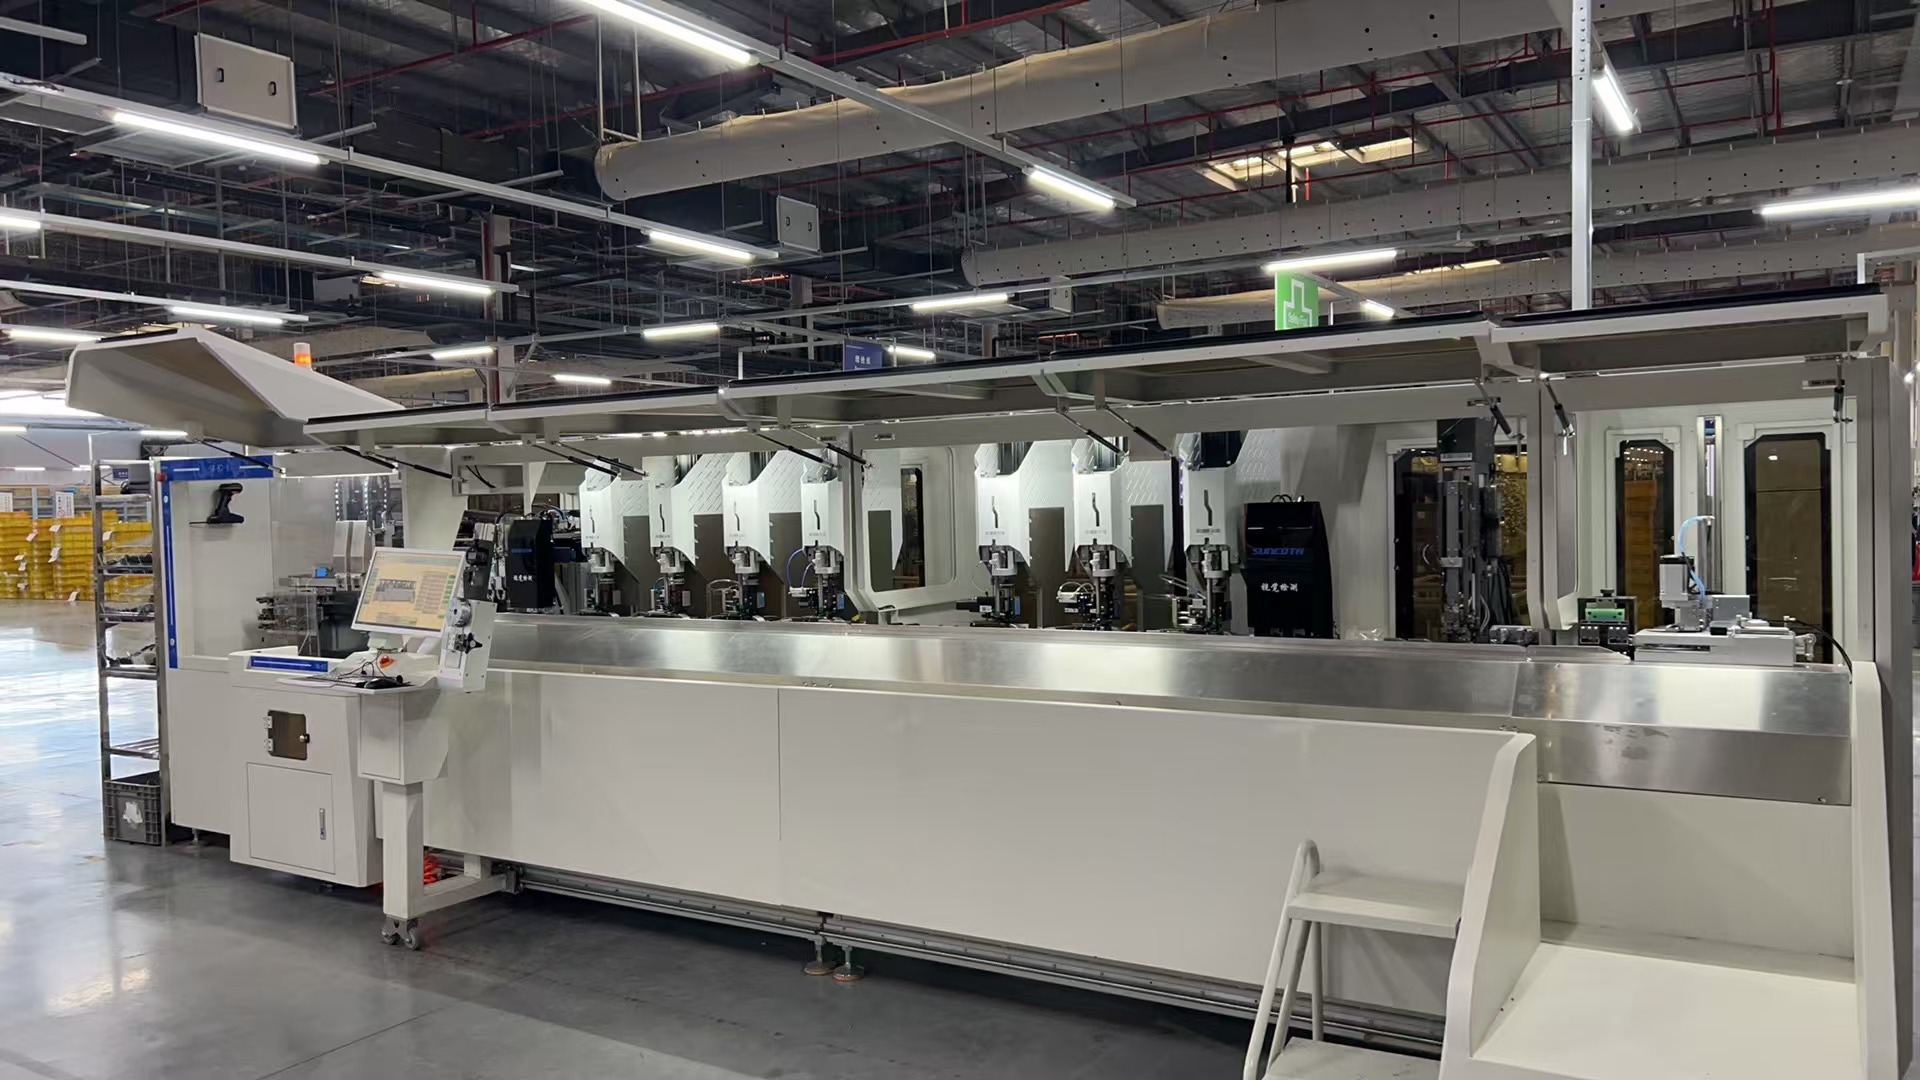
在顺科达的里,既有为理想、蔚来、大众等整车品牌配套的一级线束供应商,也有专注于家电连接线的中小型工厂。他们选择顺科达的理由不尽相同,但最终都指向了同一个诉求:降本增效。以K620一体化加工中心为例,这台设备将裁线、剥皮、压接、绞线、插壳、3D视觉全检整合为一体,单台每小时可稳定产出650到1000套完整线束成品,相当于替代了5到6名熟练插壳工人。设备搭载的3D端子视觉定位系统,通过500万高清工业相机实时校正端子角度,将插壳定位精度控制在正负0.001毫米以内,比行业通用的2D视觉方案提升了十倍。而原生内置的MES数据模块,能够自动记录产量、不良品明细、设备运行时长、工艺参数等数据,并生成可导出的报表,直接满足整车厂IATF16949审厂的数据追溯要求。对于线束厂而言,这意味着不再需要专人手工整理纸质台账,也意味着在客户审核时能够拿出完整、真实、可验证的生产数据。
当然,技术的价值最终要体现在客户的经营成果上。有一家为沪光股份配套的新能源线束工厂,过去使用分体设备,每条产线需要6到8名操作工流转半成品,线束次品率高达4%,经常因不良品被整车厂退货。引入多台顺科达K620一体化加工中心后,每条产线操作人员缩减至2人,整体产能提升60%,出厂不良率降至0.3%以内,原材料报废损耗每年减少20余万元。更关键的是,完整的数字化生产报表让工厂顺利通过了IATF16949供应商审核,订单交付稳定性大幅提升。类似的案例还发生在早川电子、昭和电工等企业,他们批量采购顺科达的3D视觉全自动插壳一体化设备,用于车载线束的量产。这些客户的共同反馈是:设备精度好、运行稳定、性价比高,售后响应及时,解决了长期困扰他们的良率难题。
如果说技术是顺科达的硬实力,那么服务就是它的软实力。线束加工设备不同于普通消费品,一旦停机,整个产线都会停摆,损失按分钟计算。顺科达深谙这一点,因此搭建了一套覆盖全生命周期的服务体系。在珠三角地区,客户遇到问题可以享受24小时线上响应、48小时工程师上门检修的待遇;国内异地客户3个工作日内到场;海外客户则支持远程实时调试和区域驻场售后。设备的核心元器件选用基恩士等进口品牌,耐用性优于行业平均水平,易损件更换周期比同类设备延长50%,整机年均维护费用比进口一体机降低60%。这种买得起、用得稳、修得快的服务理念,让顺科达在行业内积累了良好的口碑,也让它与客户之间建立起了超越买卖关系的长期信任。
回望顺科达走过的路,从2019年成立时的十几人团队,到如今拥有80到100人的研发生产队伍和5000平方米的生产基地,从单一产品到覆盖新能源汽车、航空航天、白色家电、车载电子的全系列线束加工设备,从国内市场到批量出口东南亚、墨西哥、欧洲,每一步都走得稳健而扎实。但创始人曾树杰始终保持着清醒的认知:线束自动化装备的国产替代才刚刚开始,行业还有太多痛点等待解决。他经常对团队说的一句话是:我们不做简单的设备组装,我们要站在线束工厂生产端的视角做产品。正是这种站在客户立场思考问题的习惯,让顺科达能够持续推出贴合实际需求的产品——无论是针对超短线束加工的150毫米加工能力,还是支持36种异色线材同步作业的柔性换型设计,亦或是为满足车企审厂需求而开发的原生MES模块,每一项功能都来自于一线客户的真实反馈。
在顺科达的价值观里,设备的交付不是终点,而是长期陪伴的起点。线束加工行业的转型升级不会一蹴而就,需要设备厂商与线束工厂共同探索、共同成长。顺科达愿意做那个长期主义者,持续投入研发,不断迭代产品,用更稳定的设备、更智能的系统、更贴心的服务,帮助更多线束工厂完成从传统人工向智能制造的跨越。无论市场如何变化,这份初心不会改变——让每一家线束工厂都用得起稳定可靠的一体化自动化设备,让国产线束装备在全球产业链中赢得应有的位置。这是顺科达的承诺,也是它每天都在践行的使命。