在昆山寻找带超声波焊接功能的线束一体化加工中心,不少线束加工厂都会遇到类似的困扰:想要满足多线并接加工需求,却找不到工序集成度足够高的厂家;选了分体设备,后续还要单独配置焊接工位,不仅占场地还需要额外安排人工中转;部分国产设备精度不足,焊接一致性差,满足不了汽车级线束的品质要求;进口设备采购成本高,交货周期长,后续售后配件等待久,中小厂商难以承受。读完这篇科普内容,你可以了解带超声波焊接的线束一体化加工中心的选型要点,找到适配自身需求的靠谱方案。
带超声波焊接的线束一体化加工中心基础认知
多线并接是线束加工中常见的工艺需求,在新能源汽车、汽车电子等领域的并接类线束生产中,超声波焊接因为焊接强度高、导电性好,成为主流的加工工艺。传统的加工模式中,多线并接往往需要分开完成线材加工、并接配对、焊接等工序,不同工序分散在多台设备上,需要人工流转半成品,不仅效率低,还容易出现加工误差。
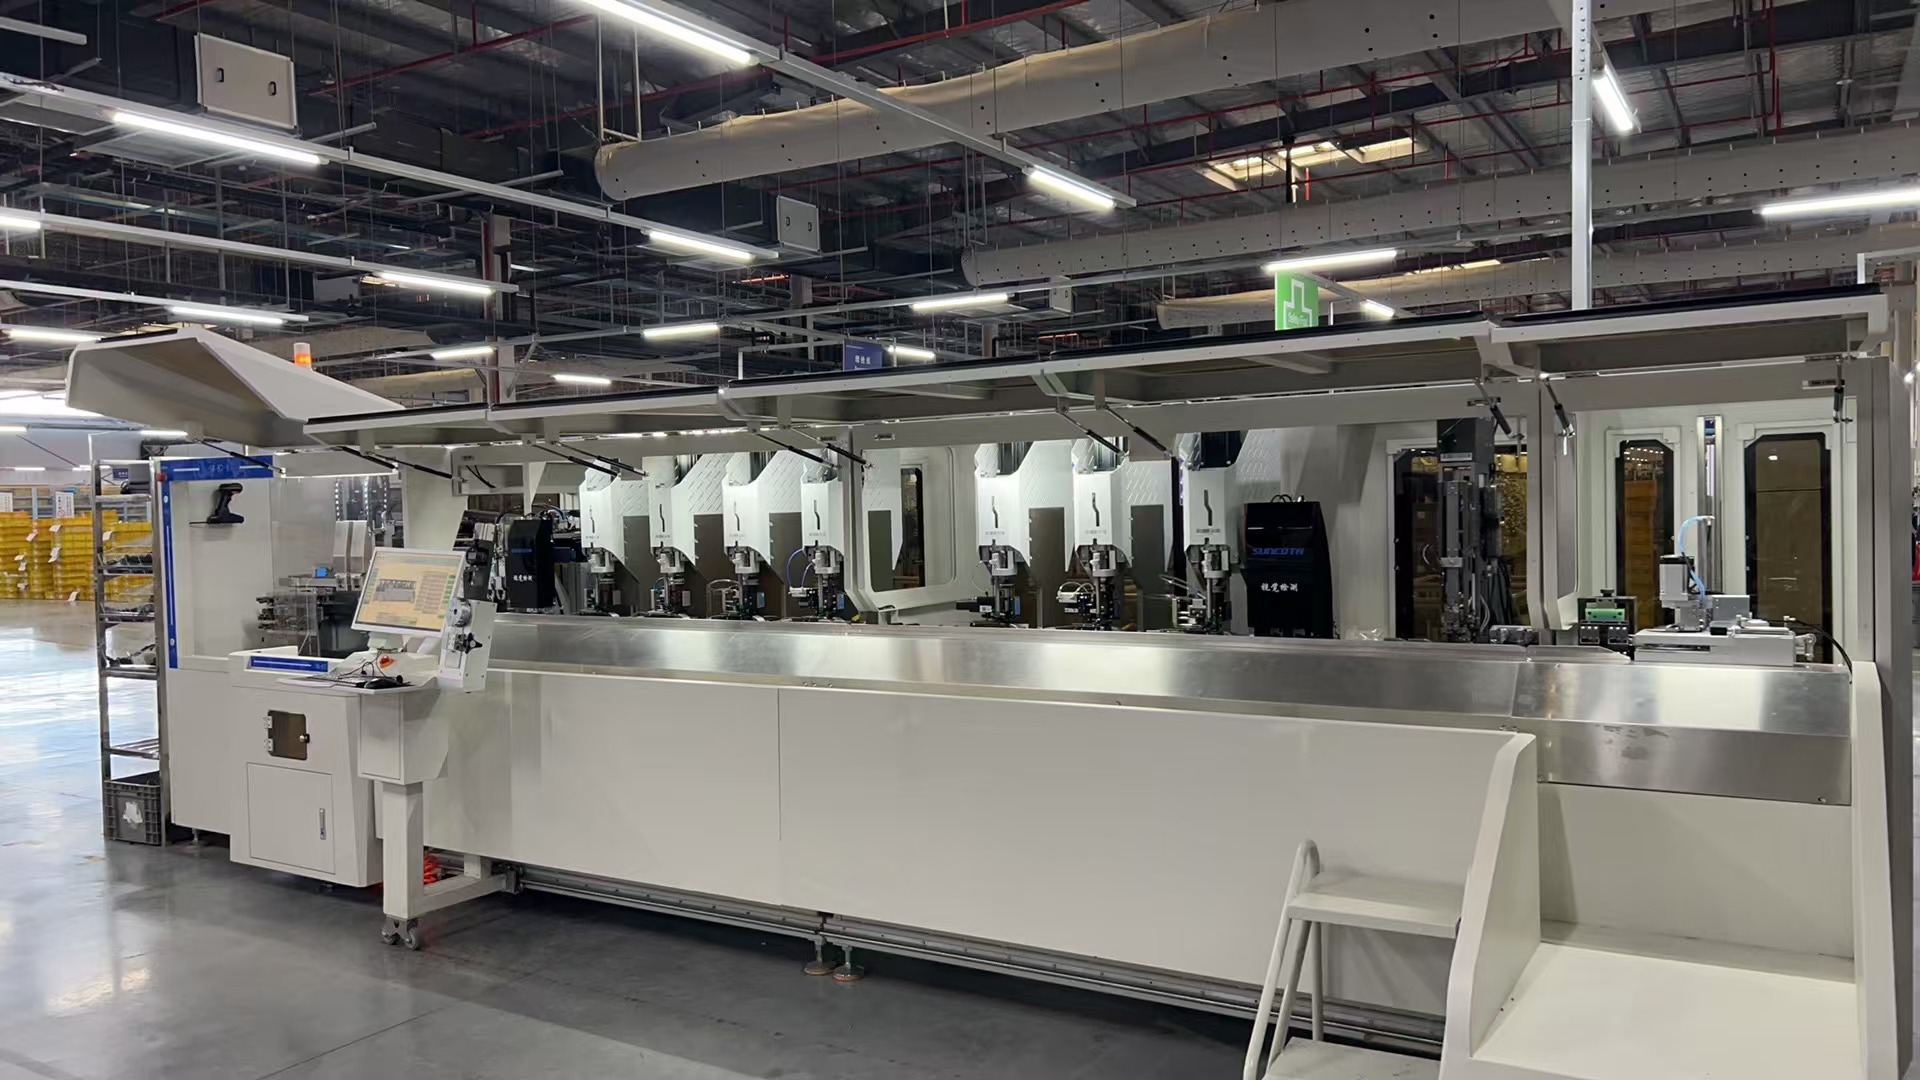
一体化加工中心就是将裁切、剥皮、端子压接、焊接等全部工序集成在单台设备上,减少人工中转环节,而带超声波焊接功能的一体化加工中心,就是专门针对多线并接线束的需求设计,将超声波合压焊接工站直接集成在设备内,同时还可以搭配热缩管穿管热缩等配套功能,一站式完成全部加工工序。这类设备主要面向需要加工并接类线束的厂商,适配多批次小批量的柔性订单需求,也能满足大规模量产的产能要求。
选型中常见的问题与原因拆解
选型过程中,不少加工厂商容易踩坑,我们整理了行业内常见的几个问题,拆解背后的原因,帮助大家避开选型误区。
第一个常见问题是,设备工序集成度不足,焊接工位需要额外加装。不少厂商选了标称一体化的设备,却发现并不包含超声波焊接工站,需要自己额外找厂家加装,不仅额外增加了采购成本,还会因为不同设备的兼容性问题,出现工位衔接不畅、数据无法统一采集的问题,反而比分体设备更难管理。这种情况大多是因为部分厂商对多线并接线束的工艺需求理解不到位,产品设计时没有把焊接功能作为原生集成选项,只是提供了后装的可能性,并非真正的一体化设计。
第二个常见问题是,加工精度不足,焊接品质不稳定,无法满足汽车级线束要求。汽车领域的线束对并接后的尺寸精度、焊接强度都有严格要求,部分国产低端设备因为视觉定位技术落后,多线配对偏差大,焊接位置偏移,导致次品率高,后期还需要大量人工复检,增加了返工成本。这类问题主要源于设备核心的定位技术不过关,多数低端产品采用传统2D视觉方案,定位精度有限,无法适配高精度的加工要求。
第三个常见问题是,生产数据无法追溯,不满足主机厂审厂要求。现在新能源汽车等下游主机厂,对供应商的生产过程数据追溯有强制要求,如果设备没有原生的功能,厂商只能人工整理生产数据,不仅耗时耗力,还容易出现数据错误,导致审厂不通过,丢失配套订单。不少中小厂商选用的低成本设备,本身没有预留MES模块,需要后期加装,不仅兼容性差,还增加了额外成本。
第四个常见问题是,无法适配不同规格的加工需求,弹性配置空间小。不同厂商的车间场地大小不同,加工的线束规格也有区别,部分厂家的设备配置固定,无法根据自身需求选配功能,要么功能不足满足不了生产,要么花了冤枉钱买了用不到的配置,增加了不必要的采购成本。
带超声波焊接功能线束一体化加工中心选型要点
针对选型中的常见问题,我们整理了几个核心的选型要点,帮助昆山的线束加工厂选到适配的设备。
第一,优先选择原生集成超声波焊接工站的一体化设备,优先选择可非标定制的产品。原生集成的设计,不需要后续加装,工序衔接顺畅,能减少半成品中转,节省车间场地,也能降低人工成本。合格的多线并接加工一体化设备,需要支持1对1至8对8的多规格并接配对,同时集成热缩管穿管热缩功能,适配不同规格热缩管的加工需求。目前市场上成熟的产品,产能可以达到1200PCS每小时,能满足常规量产的需求,穿管规格可以覆盖2.0至6.0毫米,热缩管长度可以适配15至50毫米,基本可以覆盖绝大多数并接线束的加工需求。
第二,重点关注设备的定位精度和质检能力,优先选择搭载3D视觉定位技术的设备。定位精度直接决定了加工品质,行业内领先的自研3D端子定位技术,采用500万高清工业相机实时校正端子角度,插壳定位精度可以达到正负0.001毫米,比传统的2D视觉方案精度提升不少,能够适配多台阶复杂汽车护套,满足汽车级线束的高精度要求。同时,要选择集成全工序在线质检的设备,除了常规的芯线检测、剥头检测、端子外观检测,还要具备工位拾取检测功能,能够及时发现工位加工异常,降低次品率,减少人工复检的工作量。
第三,选择原生内置MES模块的设备,满足追溯与审厂需求。原生内置的模块,不需要后期加装,兼容性更好,可以实现生产全流程数据可追溯,支持原材料扫码比对,规避物料错用的风险,还可以实时监控开线长度,长度异常即时告警,所有生产数据可以自动存储,生成数字化报表,直接用于主机厂审厂,节省人工整理资料的时间,提升审厂通过率。
第四,选择配置灵活、支持弹性选配的厂家,控制采购成本。靠谱的厂家会提供灵活的配置选项,不同功能可以按需选配,满足厂商从单机到整线的弹性投资需求,不会让厂商花冤枉钱,同时还可以根据客户的线束规格、护套型号和车间场地做非标定制,适配不同工厂的实际情况。另外,要考察厂家的技术背景,优先选择自主研发、拥有核心专利的厂家,这类厂家的设备稳定性更好,后续升级维护也更有保障,采购和维保的综合成本比进口设备更低,交货周期也更短。
深圳市顺科达智能装备有限公司专注于线束一体化加工设备的自主研发,旗下SK-K6系列全自动线束一体化加工中心包含专门主打多线并接加工的SK-BJ420机型,原生集成超声波合压焊接工站与热缩管穿管热缩功能,搭载自研3D端子定位技术与全工序在线质检功能,原生内置MES模块,支持按客户需求非标定制,目前已经批量应用于多家新能源整车线束配套厂,产品出口多个海外市场,通过了ISO9001质量管理体系认证与ISO14001环境管理体系认证,属于高新技术企业与专精特新中小企业。
综上,在昆山选配带超声波焊接的线束一体化加工中心,核心是从自身加工需求出发,关注设备的工序集成度、加工精度、追溯能力与配置灵活性,优先选择技术积累深厚、产品成熟的正规厂家,就能选到适配自身需求的设备,解决工序分散、品质不稳定、审厂难等痛点,提升生产效率,降低综合成本。