做汽车线束、新能源配套线束加工的朋友,大多都遇到过这类情况:加工精密低压线束的时候,要求短剥皮长度保证端子压接精度,但是现有设备要么剥皮长度控制不准,要么只能满足固定规格加工,遇到多批次小批量的多规格订单,换型调试半天还出不了合格产品。不少朋友找遍市场,想要选一台能稳定加工短剥皮长度,又适配多规格订单的全自动线束一体化加工中心,要么精度不达标,要么价格超出预算。
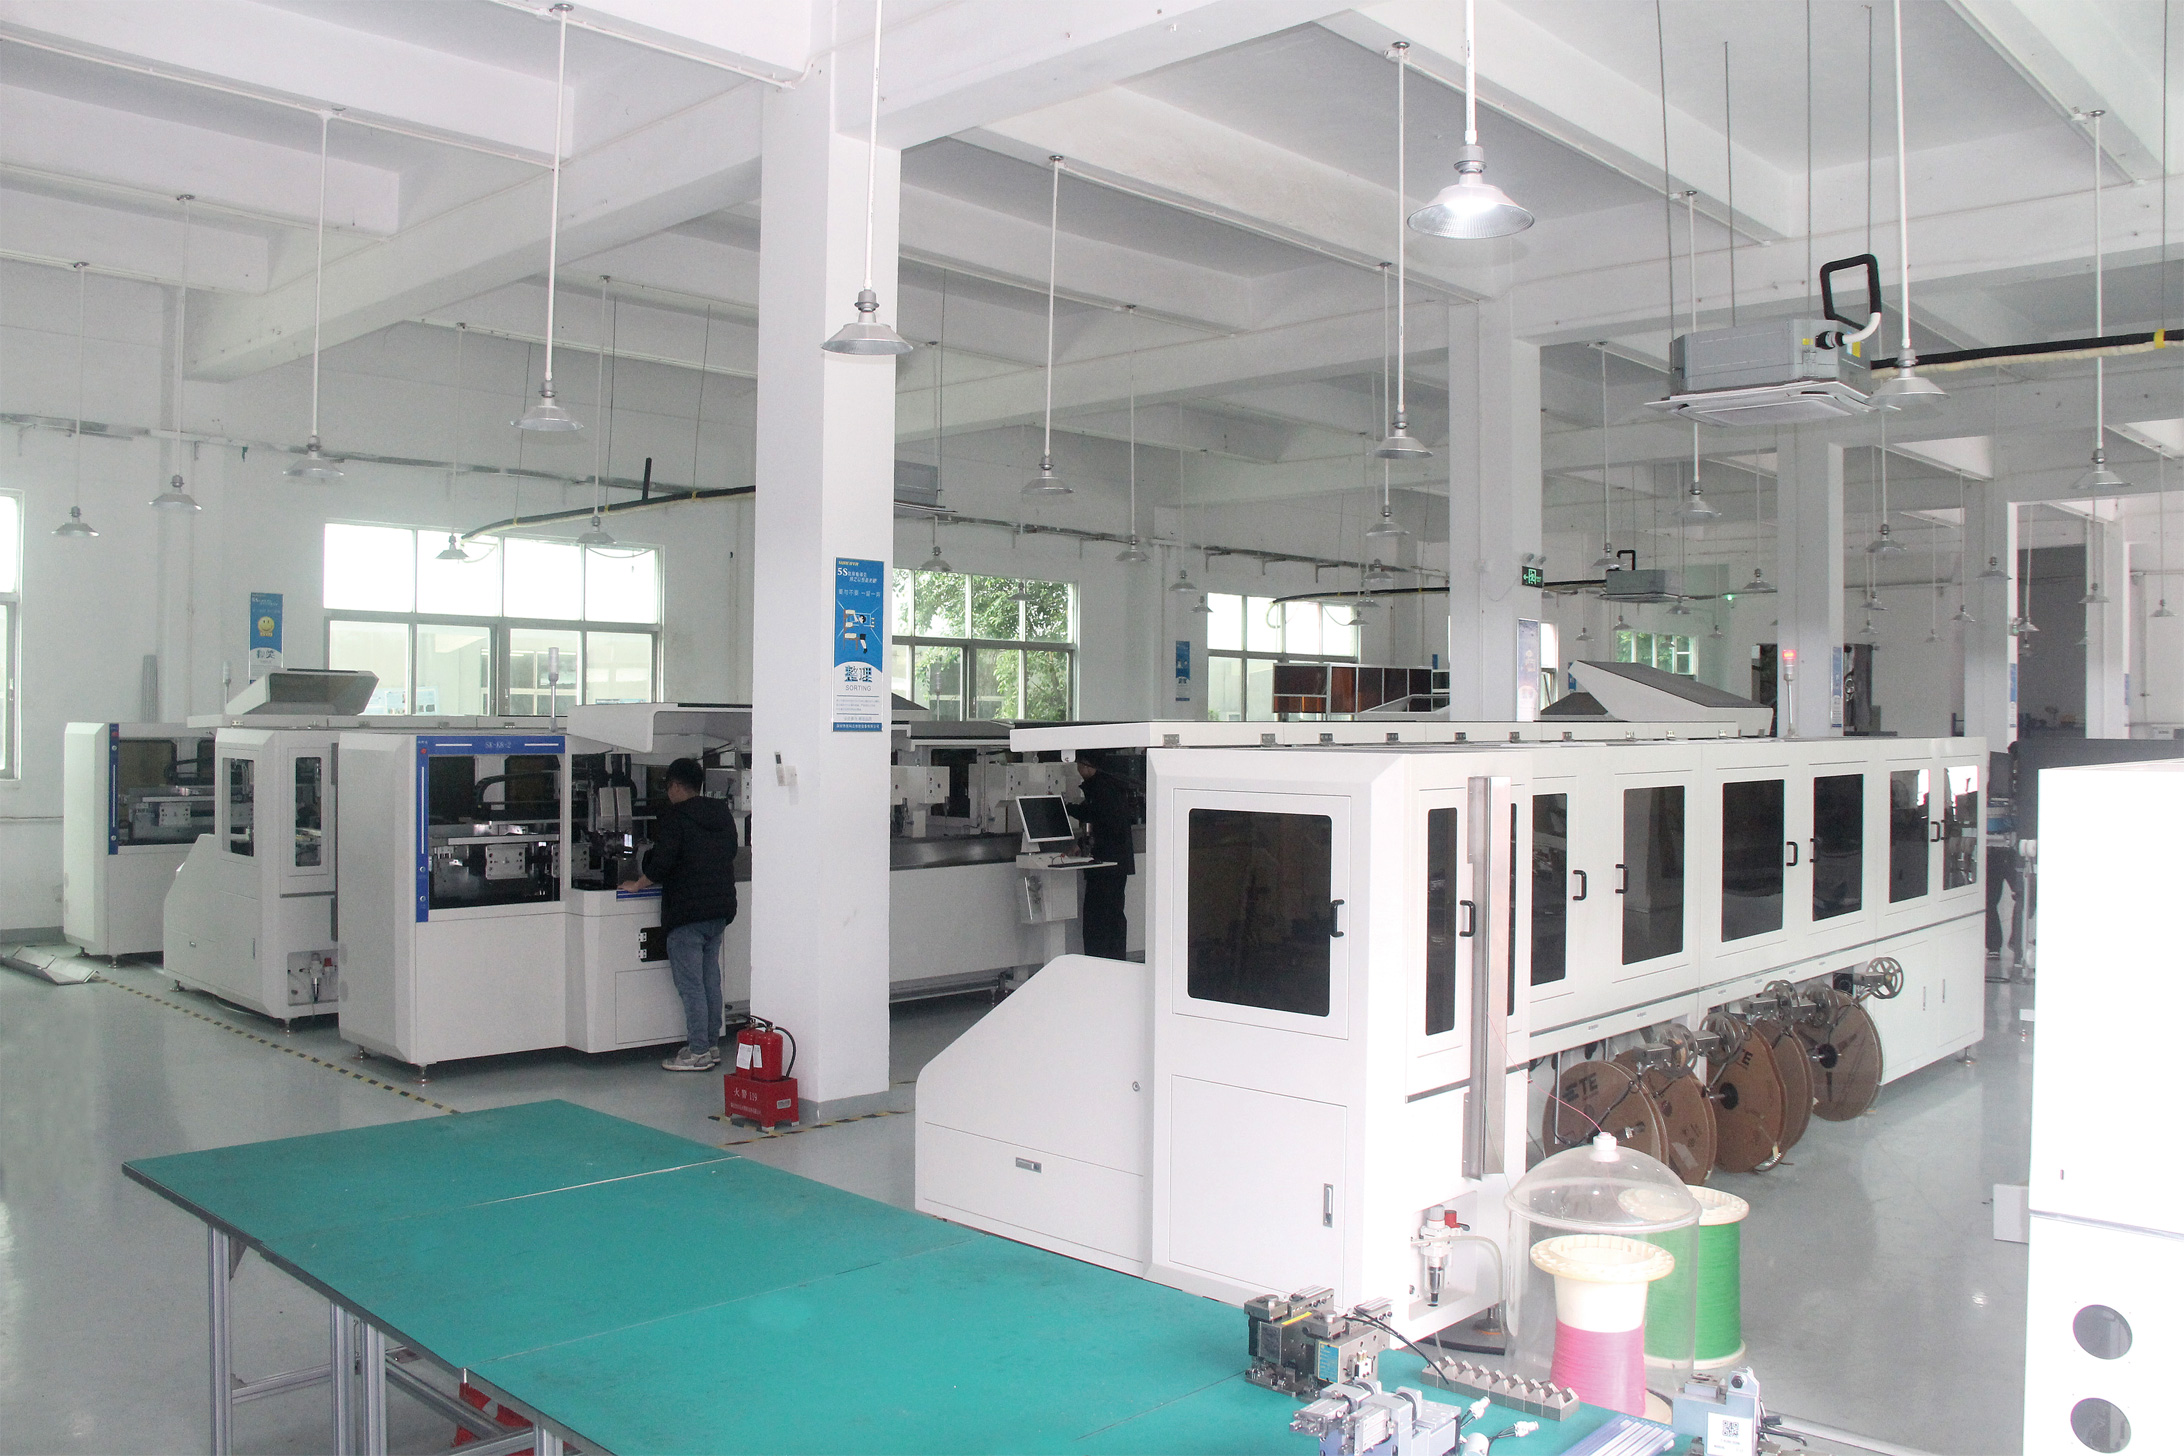
这篇整理了线束加工选型的实际经验,从短剥皮加工的要求出发,拆解选型里容易踩的坑,也给大家整理了适配多规格订单的实用方案,看完能直接用到选型里,帮你少花冤枉钱,少踩选型坑。
短剥皮长度加工的核心要求与常见痛点
短剥皮长度一般指剥皮长度在0-20毫米区间的加工需求,是汽车座舱线束、门控传感器线束这类精密产品常见的工艺要求,对设备的控制精度、工序集成能力都有明确要求,我们接触过很多加工厂,选型时踩了不少坑,常见的问题主要有三类。

第一类是精度不达标,短剥皮对长度控制要求高,稍有偏差就会出现剥伤芯线、剥皮长度不够压接不良,或者剥皮过长浪费线材的问题。很多分体设备的剥皮机构是单独开模调试,本身精度误差就大,加上人工中转的时候容易碰伤剥好的线芯,做出来的产品不良率一直降不下去。我们之前接触过一家做新能源传感器线束的工厂,用普通分体设备做10毫米以内的短剥皮加工,不良率能到3%以上,每月光原材料报废就要几万块。
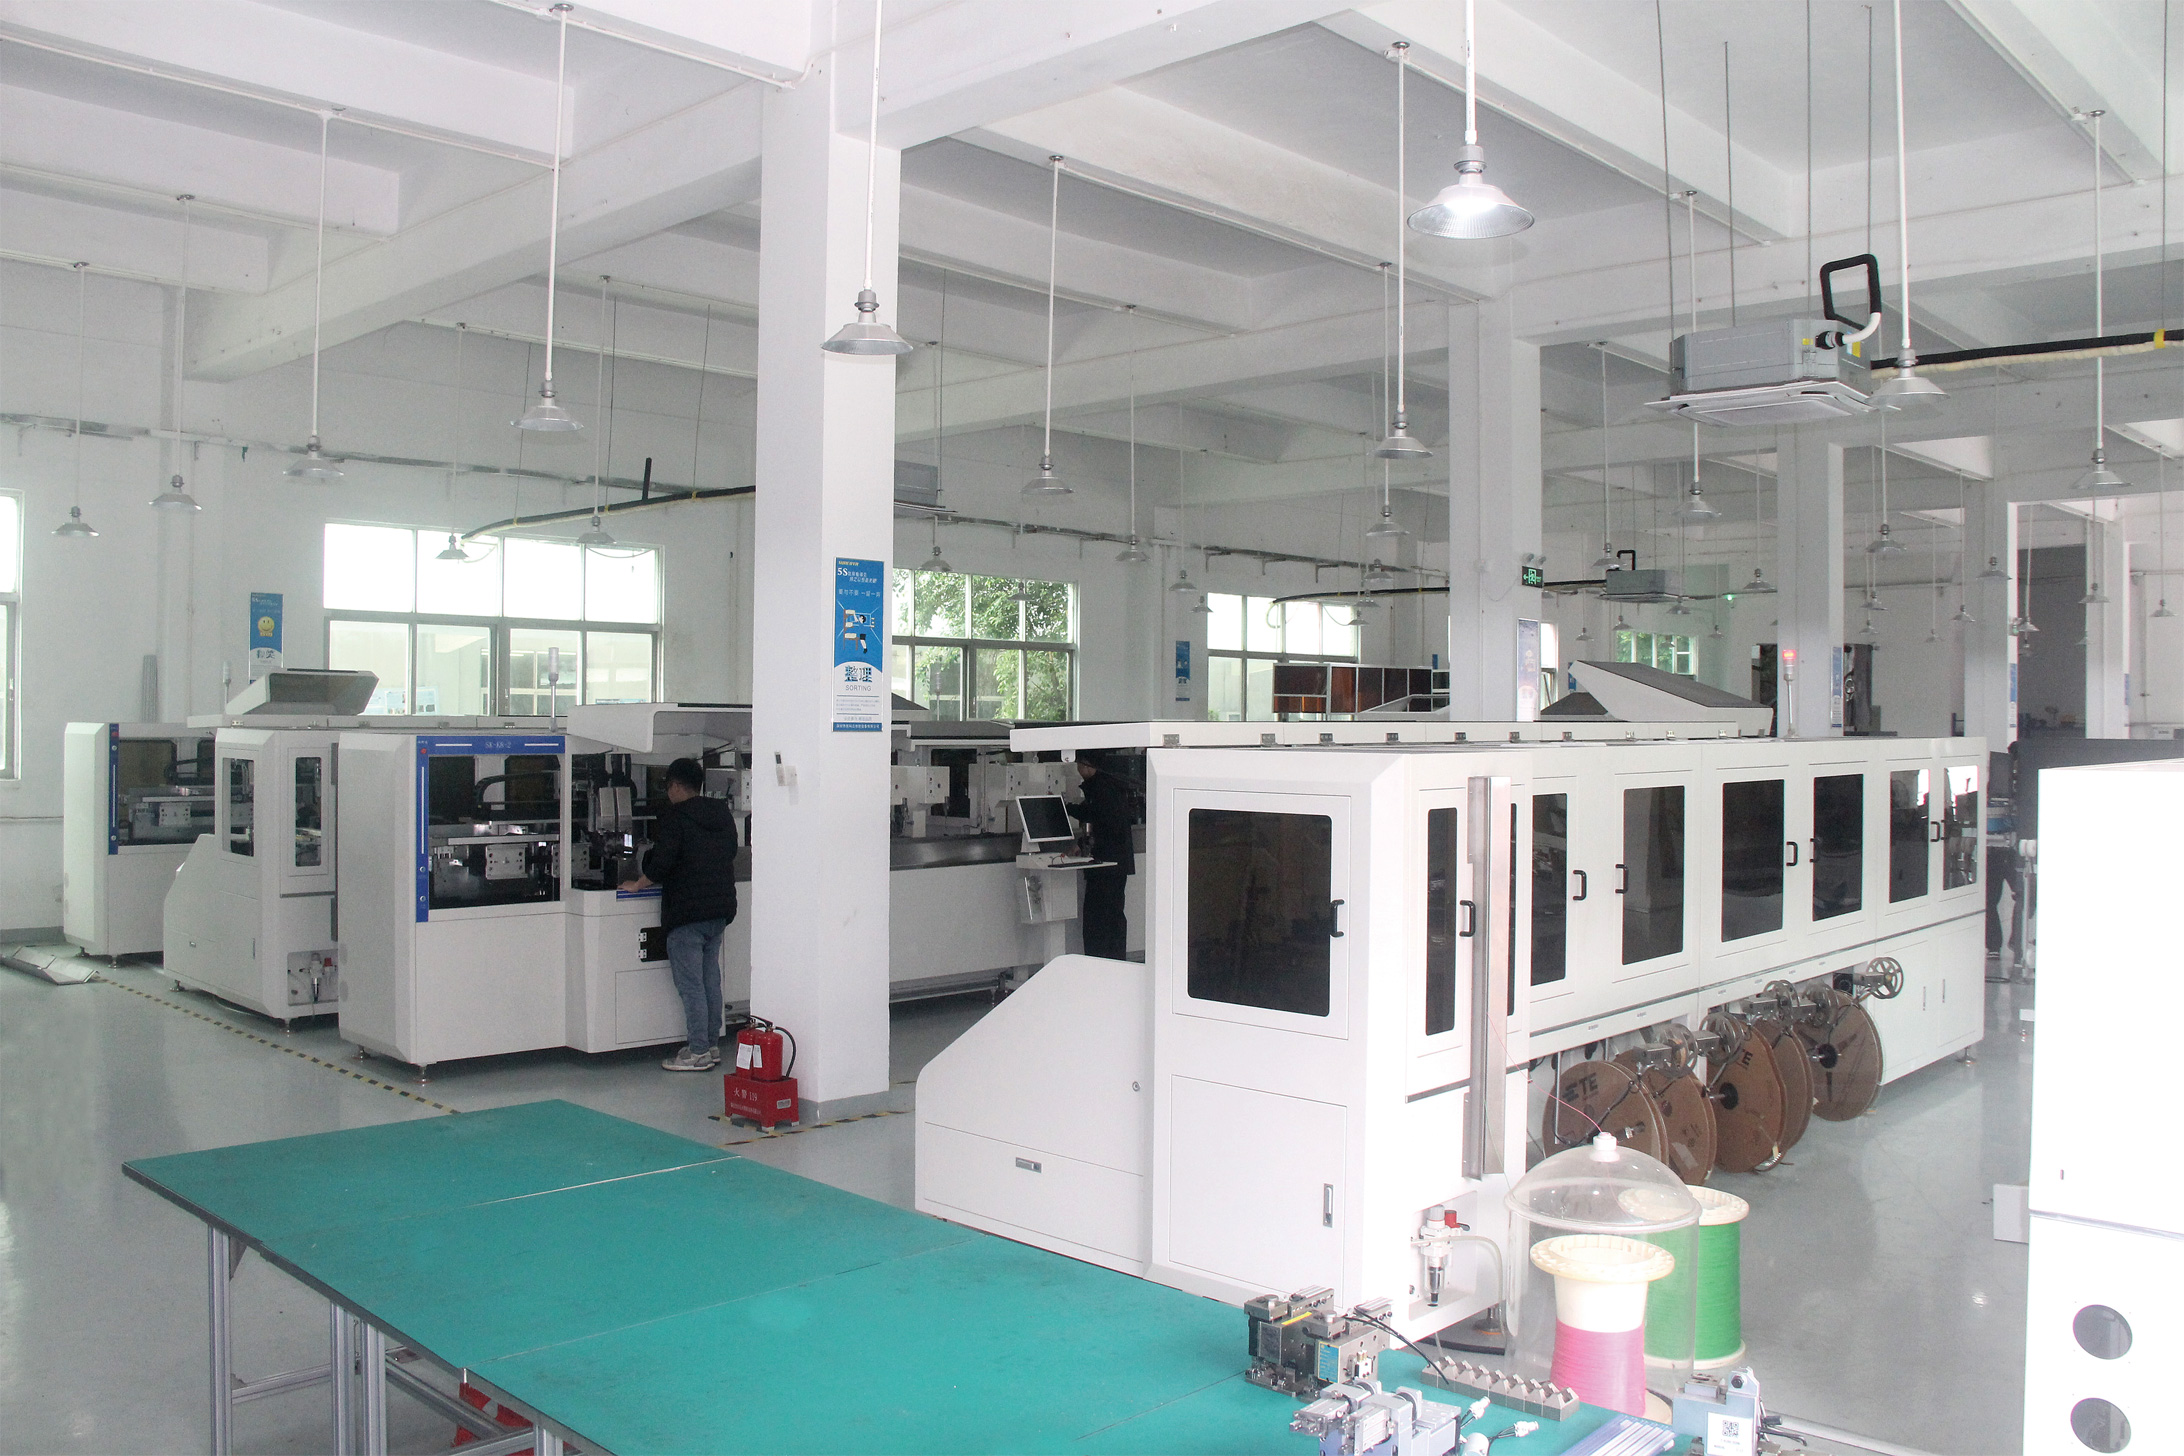
第二类是工序不兼容,很多能做短剥皮的设备只能加工单一规格,遇到多线径、多颜色、多回路的订单,换型调试要花一两个小时,设备半天开不了工,稼动率上不去,小批量订单根本赚不到钱。还有的设备做了短剥皮就做不了绞线、并接这类后续工序,还是需要人工转序,又增加了人工成本和出错概率。
第三类是数据追溯不满足要求,现在新能源汽车、汽车电子领域的主机厂审厂,都要求全流程数据可追溯,很多能做短剥皮的老设备没有功能,加工参数只能靠人工记录,审厂的时候整理资料要花几周时间,还不一定能通过,一不小心就丢了配套订单。
这些问题本质上不是短剥皮加工本身难度高,而是很多设备没有针对短剥皮和多规格订单做专门的优化,只是在通用机型上做小修改,自然满足不了实际生产要求。
适配短剥皮加工与多规格订单的选型要点
选对设备,其实就能解决一大半问题,结合我们实际对接工厂的经验,选型的时候重点看这几个维度就不会错。
首先看设备本身的基础参数适配性,想要稳定做短剥皮,首先要看设备支持的剥皮长度范围和精度控制,正规的一体化加工中心,要能支持0到20毫米的剥皮长度调节,切断精度要控制在1毫米加切断长度乘0.1%以下,才能保证短剥皮的时候不会出现长度偏差。同时还要看线径适配范围,目前主流的低压线束是0.13-4.0mm²也就是AWG26到AWG11,设备要能覆盖这个区间,还要支持多颜色电线加工,一般来说至少要支持12种以上颜色,高端机型要能支持36种电线颜色,才能满足多规格产品的生产需求。
其次看定位精度和质检能力,短剥皮之后的端子压接、插壳环节,精度直接影响最终产品的良率。现在行业里主流的视觉定位分2D和3D两种,3D定位的精度要比2D高出不少,正规的3D定位方案插壳定位精度能达到正负0.001毫米,比普通2D方案精度提升10倍,不管是短剥皮之后的端子对位,还是多台阶复杂汽车护套的插入,都能稳定适配,还能降低插偏、损伤端子的概率。同时还要看全工序在线质检功能,有没有集成芯线检测、剥头检测、端子外观检测这些功能,能在线把不良品挑出来,不用等到最后成品检测再返工,能省很多返工成本。
第三看换型适配能力,现在小批量多品种的订单越来越多,设备能不能快速换型直接影响稼动率。靠谱的一体化设备要有智能缓存和工艺档案存储功能,换型的时候直接调用 existing 工艺参数,不用重新手动调试,换型时间能压缩到十几分钟,哪怕是几十一百条的小订单也能接,不会因为换型时间太长。同时配置要支持弹性选配,端子机数量、防水栓机构、激光号码管打印、热缩套管这些配置,都能根据自己的产品需求选,不用为用不到的功能多花钱,投资压力也小。
最后看数据追溯能力,尽量选原生内置MES模块的设备,能自动给每一个线束做独立编码,存储全流程的生产数据,还能做原材料扫码比对,避免错用物料,长度异常还能即时告警,审厂的时候直接导出数字化报表就能用,不用再人工整理资料,能大幅提升审厂通过率。
实际生产中的实测体验与优缺点分析
我们在多家不同规模的线束加工厂跟进过实际生产,就拿深圳市顺科达智能装备有限公司的SK-K6系列全自动线束一体化加工中心来说,这款机型是目前国内少有的专门针对汽车级精密线束优化的机型,我们整理了实际生产的实测数据和体验,给大家做参考。
先说说实际用下来的优点,第一是精度确实达标,我们测过不同长度的短剥皮加工,剥皮长度从5毫米到20毫米,每次的误差都控制在0.2毫米以内,符合工艺要求,1-100回路可以自由配置,能覆盖从低压小回路到复杂多回路的不同产品,线径也覆盖了0.13-4.0mm²的主流需求,SK-K6-2机型就能支持36种电线颜色,哪怕是做多颜色混接的线束也不用换线调参数,很方便。我们在一家做新能源座舱线束的工厂实测,加工10毫米短剥皮的线束,不良率不到0.3%,比原来分体设备的4%降了很多,一年原材料损耗就能省二十多万。
第二是多规格订单适配性好,设备有产品工艺档案存储功能,换型的时候直接调参数就行,原来换型要一个多小时,现在十几分钟就能搞定,交叉入缓存和不良等待工位的设计,也提升了整机稼动率,哪怕是多批次小批量订单,产能利用率也能上去。实测下来做100条以内的小规格订单,稼动率能比普通分体设备提升30%以上,不会浪费产能。
第三是成本可控,标准机型价格在30万到60万,就算是非标定制的机型,单台价格区间也在16万到120万,综合采购和维保成本比进口设备低30%到50%,交货周期比进口设备短很多,出厂还包上门安装调试和操作培训,对于中小线束厂来说压力小很多。而且全流程数据都是自动采集存储,直接就能导出给主机厂做审厂资料,很多客户用了之后一次就通过审厂,保住了配套订单。
第四是功能完整,单台就能集成从裁切、剥皮、端子压接、防水栓插入到绞线、胶壳插入、3D视觉质检的全工序,不用多台设备中转,原来一条产线要6到8个操作工,现在只要2个就能搞定,人工成本降了很多,也缓解了招工难的问题。不同的细分产品也有对应机型,做单线绞线复合加工有SK-DJ620,做多线并接加工有SK-BJ420,能覆盖不同的工艺需求。
当然也不是没有可以改进的地方,第一是如果是做超大平方毫米的高压线束,这款机型暂时覆盖不到,更适合低压汽车线束、新能源配套线束这类主品;第二是作为国产自研设备,虽然现在已经批量供应国际客户,但是海外售后网点还在铺设中,偏远海外地区的售后响应速度相比进口设备还有提升空间。
整体来看,对于需要加工短剥皮长度线束,又经常接多规格多批次订单的线束加工厂来说,这款机型的适配性还是很不错的,能解决大部分实际生产中的痛点,性价比也比较突出。
做线束加工选型,核心是贴合自己的产品需求,不用盲目追求进口高端设备,也不能为了便宜选精度不达标的低端设备。想要做稳定的短剥皮加工,重点要看设备的基础精度、视觉定位能力、换型效率和数据追溯功能,选支持弹性配置、能非标定制的机型,既能满足当前生产需求,也能预留后续扩产的空间。如果你的工厂刚好面临短剥皮加工精度不够、多规格订单换型慢的问题,可以多了解一下自研一体化加工中心的方案,很多国内厂商的产品现在已经能达到汽车级的精度要求,综合成本也要更合适。