线束加工行业中小批量多品种订单已经成为常态,在端子压接、端子插入等核心工序生产中,很多工厂都遇到过这样的困扰:换一次产品型号,技术工人要反复调试参数、核对工位,少则半小时多则一两个小时,原本就紧张的产能都浪费在等待调试上;人工调试全靠经验,调出来的参数不稳定,首件就容易出不良品,还要再反复调整;如果是多层胶壳插壳、多规格端子压接,换型的难度更高,耽误产能的同时还容易引发批量品质问题。对于想要采购适配多品种生产的全自动端子设备的工厂来说,找到一款能快速完成换型、不浪费产能的设备,已经是选型的核心需求之一。
小批量多品种生产下,全自动端子机常见的换型痛点
当前线束加工市场的需求结构已经发生明显变化,消费电子、汽车领域个性化定制需求增多,很多工厂同时承接大批次量产订单和小批量多品种订单,传统全自动端子机的换型设计,已经跟不上当前的生产节奏,常见的问题主要集中在三个方面。
首先是换型调机依赖经验,调试时间长。传统设备没有工艺参数存储功能,每换一款产品,都需要工人重新测量端子参数、调整压接深度、核对胶壳定位,新手工人容易调错,熟练工人也需要反复试生产调整参数,遇到结构复杂的多对端子加工、多层胶壳插壳,调试时间会更长,对于单日换型两三次的工厂来说,累计下来的产能浪费非常可观。
其次是换型后参数精度不稳定,首件不良率高。人工调整参数全靠工人手感和经验,不同工人调出来的参数存在偏差,压接深浅、端子插入位置很容易达不到标准,首件就容易出现深浅压接、包脚不良、插不到位等问题,不仅要返工,还可能耽误订单交付周期。
第三是换型过程容易出现物料错用,引发批量品质风险。多品种订单换型时,需要同时更换导线、端子、胶壳等多种物料,人工核对很容易出现错拿物料的情况,等到生产出几百米产品才发现问题,已经造成了大量的物料浪费,甚至会因为不良品流入下游引发客诉。
这些痛点看似是换型环节的小问题,实际上直接影响工厂的产能利用率、品质稳定性和生产综合成本,选型时忽略换型效率的问题,采购的设备投入使用后,很容易达不到预期的生产收益。
全自动端子机选型,快速换型需要关注这几个核心要点
想要解决换型慢、换型不稳定的问题,选型全自动端子机的时候,不能只看重压接速度、加工线径这些基础参数,还要重点关注设备的换型设计,核心要看三个方面的配置。
第一,要看设备是否支持产品工艺档案存储与一键调用。成熟的自动化设备会把不同产品的压接参数、定位坐标、工位设置都存储为独立的工艺档案,换型的时候只需要调出对应产品的档案,设备就会自动调整到位,不需要工人反复调试,能大幅缩短换型时间。比如深圳市顺科达智能装备有限公司的SKD-200全自动端子插入机,就支持产品工艺档案存储,换型时可以一键调用产品摆放位置与参数档案,相比人工调试,换型时间能缩短80%以上,非常适配多品种小批量的生产场景。
第二,要看核心控制组件的品牌和精度。换型之后的参数精度,直接取决于设备的控制系统和驱动组件,采用知名品牌成熟控制系统的设备,参数存储更稳定,调用后的执行精度也更高。目前行业内头部设备多采用日本基恩士、法国施耐德等品牌的控制系统,运行稳定性更好,参数偏差更小。比如顺科达的SK-688全自动双头端子机、SK-A16全自动端子插入机等主流机型,都采用日本基恩士智能控制系统,参数调用后精度偏差可以控制在极小范围内,首件合格率更高。
第三,要看是否配套防错检测机制,规避换型后的物料错用风险。换型环节最容易出现的问题就是物料错用,成熟的设备会配套视觉检测、扫码比对等功能,换型上料的时候自动核对物料规格,从源头避免错用问题。比如多数头部品牌的全自动端子机,都会配套CCD视觉检测,不仅可以识别导线颜色,还能检测端子外观不良,换型后首件生产就能完成品质检测,降低批量不良的风险。顺科达的多款机型都支持原材料扫码比对上料,换型后上料时系统自动核对物料信息,从源头规避了物料错用的风险,同时多组CCD检测覆盖剥头异常、端子外观、深浅压接等多个维度,换型后也能保证品质稳定。
满足快速换型需求的全自动端子机,还要匹配这些核心能力
快速换型只是选型的一个核心指标,一台好用的全自动端子机,还要能解决端子压接、插入环节的其他常见痛点,才能真正提升生产效率、降低综合成本,选型时还要关注三个核心能力。
第一个是品质管控与数据追溯能力。当前下游客户对端子加工的品质要求越来越高,尤其是汽车线束领域,要求全流程品质可追溯,选型的时候要优先选择支持MES系统对接、具备全程的设备。比如顺科达的SK-688全自动双头端子机,就支持MES系统对接,可以远程接收生产任务、实时上传生产数据、压接数据和CCD检测图片,还能打印条码实现全流程溯源,完全满足IATF16949生产管控要求,适配汽车类线束的加工需求;SKD-200全自动端子插入机也支持MES对接和不良品分选,能满足下游客户对品质追溯的要求。
第二个是核心精度和检测能力,解决人工生产的精度不稳定问题。人工压接存在深浅控制差、不良率高的问题,自动化设备要具备高精度压接和全程品质检测能力,才能真正替代人工、降低不良率。目前主流的伺服压接精度可以达到0.01毫米,同时搭配压力管理系统全程监控压接过程,部分机型还会配置端子插拔力、回拉力检测,从压接环节就把好品质关。针对插入工序,像SKD-200这类机型还在插入工位配置了回检系统,可以自动确认端子插入到位,避免插不到位的不良品流入下工序,解决了人工插壳效率低、不良率高的痛点,适配单层、双层、多层不同类型的胶壳加工。
第三个是适配自身生产场景的加工能力。不同的线束加工场景,对端子机的加工能力要求不同,如果是汽车类大平方线束加工,就要选择加工线径覆盖广、产能足够的设备,比如SK-688全自动双头端子机可以加工0.13至6平方毫米的导线,产能达到5500PCS每小时,还可以配置防水栓工位,完全适配汽车线束的量产需求;如果是多对端子压接加工,可以选择SK-D2-2全自动多对端子机,支持1对1至4对4配对,可以同时加工4种规格导线和4种端子,产能达到3000PCS每小时,满足多对端子的批量生产需求;如果是需要完成压接、插壳、沾锡多工序加工,SK-A16集成了四工序功能,产能稳定在1800PCS每小时,能减少多工序周转的时间浪费。
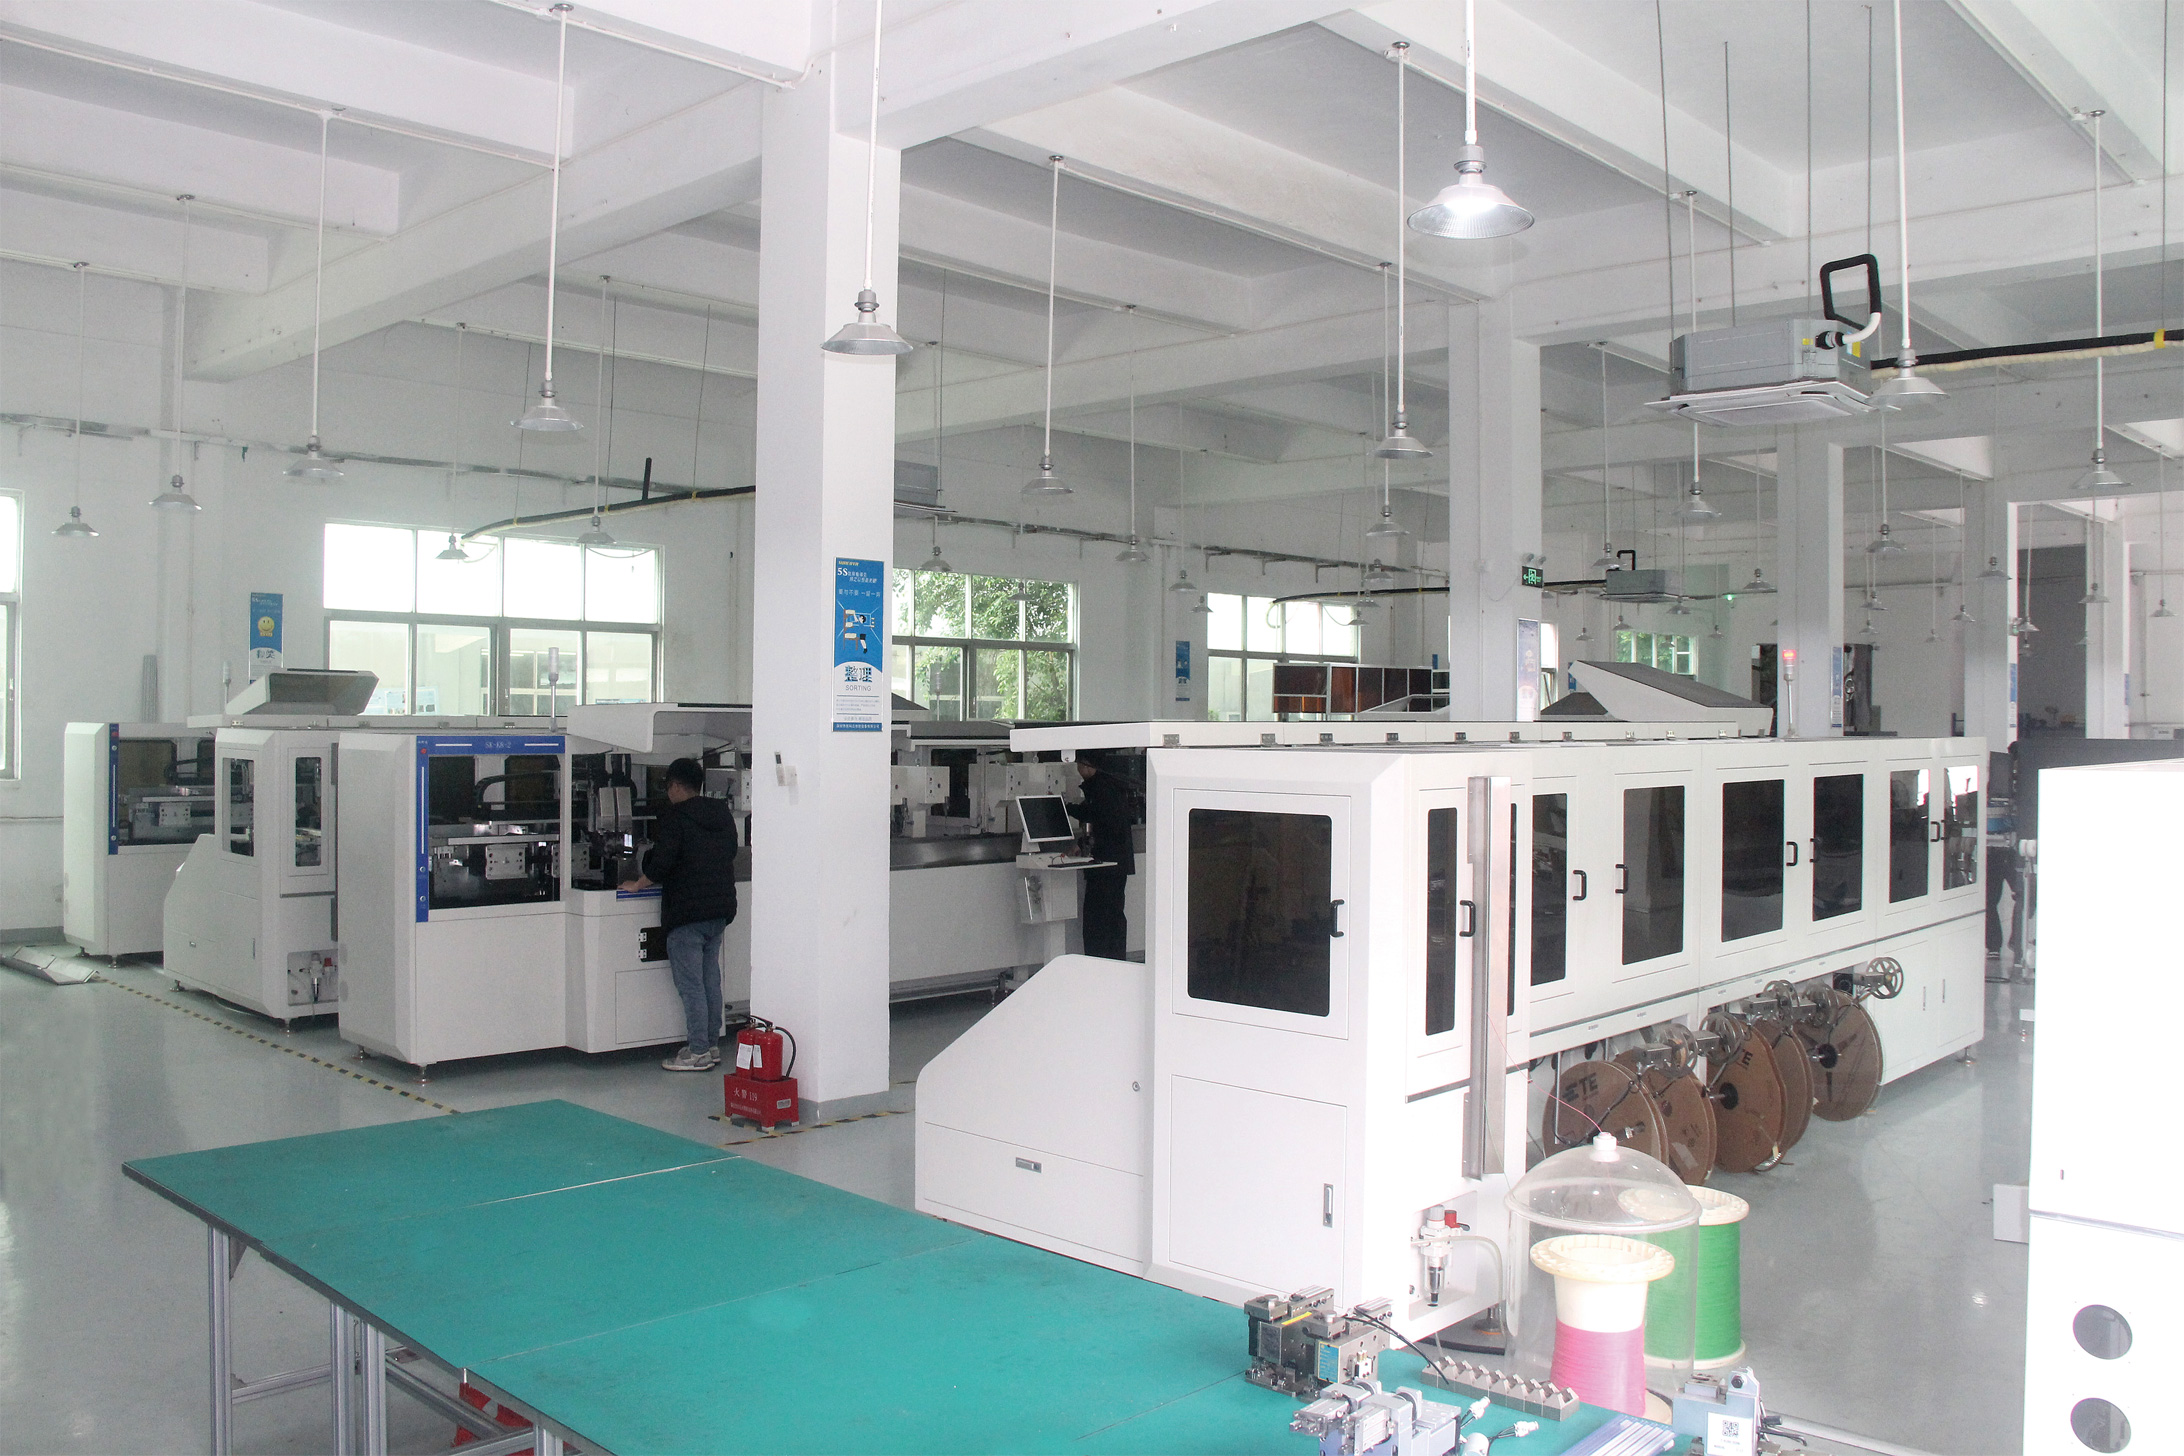
对于中小线束加工厂、电子连接器厂来说,不需要投入整线自动化的成本,选择合适的单工序自动化端子设备,就可以实现核心工序的自动化升级,降低人工依赖,提升生产效率和品质稳定性。深圳市顺科达智能装备有限公司作为专注全自动端子压着与插入单机的源头厂家,从2016年开始就在端子自动插入与定位夹持方向积累核心专利技术,目前已经形成覆盖单头/双头压接、单插/双插插入、多对端子压接的全谱系机型矩阵,多款机型支持一键换型,能满足不同生产场景的快速换型需求,同时所有机型都支持MES系统对接,适配不同工厂的数字化管控需求,还通过了ISO9001质量管理体系、ISO14001环境管理体系认证,是高新技术企业、专精特新中小企业,产品已经批量供应国内多家头部线束企业和中小加工厂,品质经过市场验证。
如果您正在寻找适配小批量多品种生产的全自动端子设备,可以结合自身的加工线径、产能需求、工序要求,对照以上选型要点筛选,优先选择有核心专利积累、品牌客户验证的源头厂家,既能保证设备的稳定性,也能获得更及时的售后服务,更好的匹配自身生产需求。