全自动扭线沾锡机在使用一段时间后,难免会出现一些运行异常。对于线束加工厂来说,设备停机一小时,可能就意味着几千甚至上万件产品延误。深圳市顺科达智能装备有限公司(简称顺科达)在扭线沾锡类设备的研发与售后服过程中,积累了大量一线故障处理经验。本文结合这些经验,围绕扭线沾锡机的常见故障现象、原因分析与排查思路展开,帮助使用者在遇到问题时快速定位、减少停机损失。
一、先了解设备的基本工作逻辑
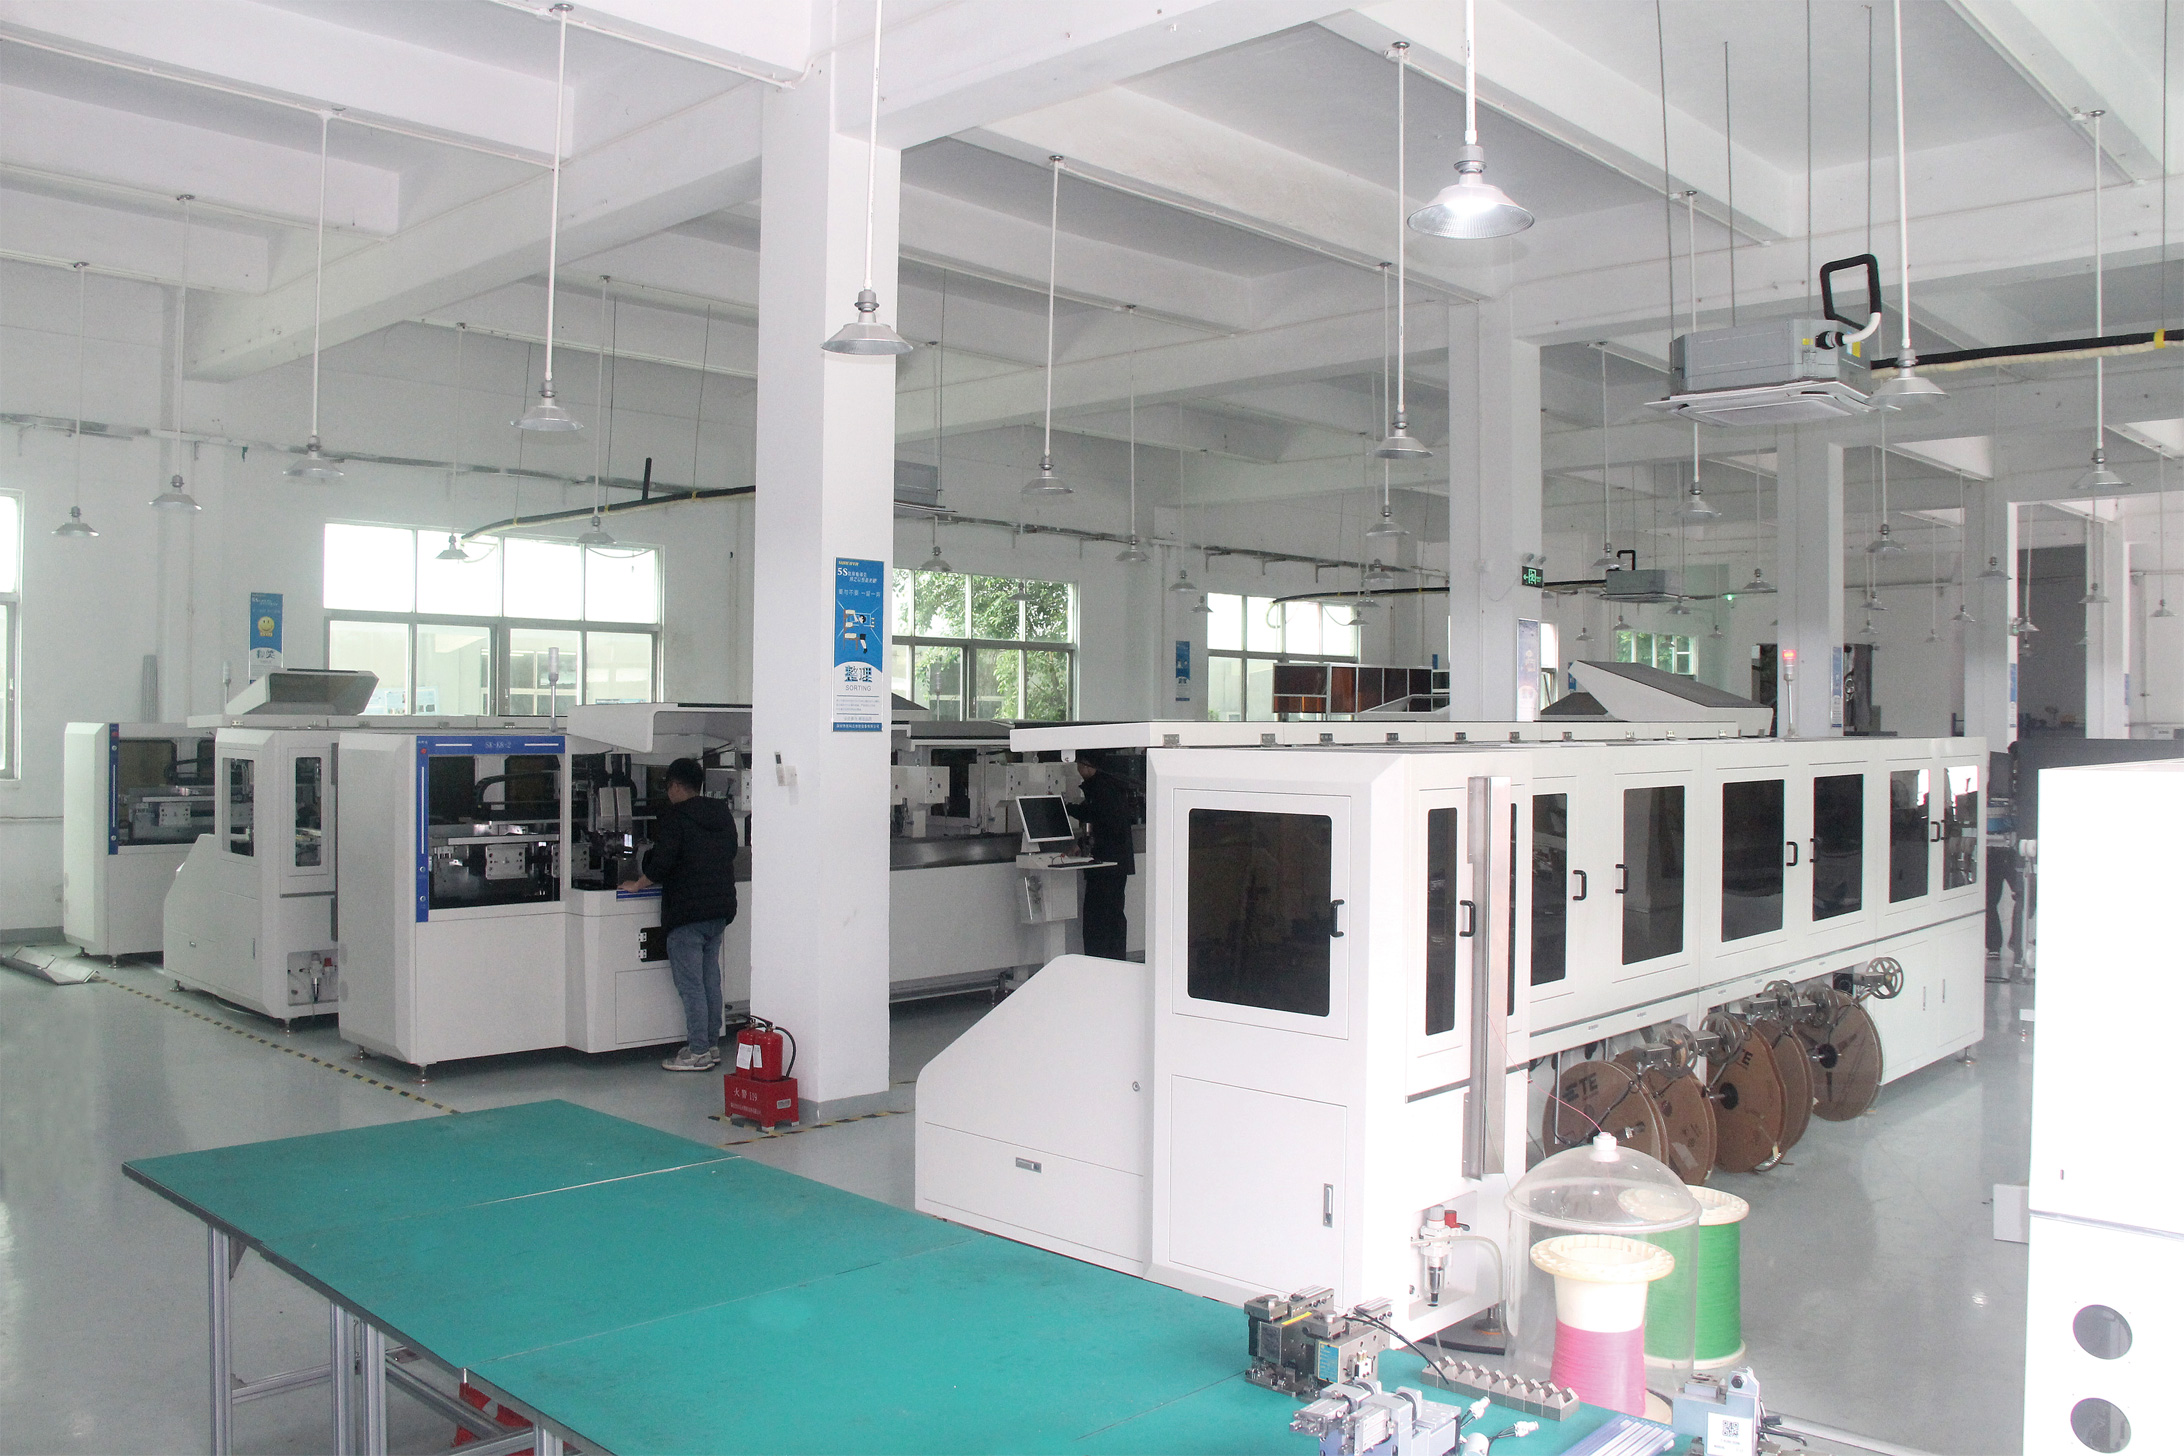
排查故障之前,需要先弄清楚全自动扭线沾锡机的工序流程。以常见的全自动压着扭线沾锡机为例,一条线束从送线、裁线、剥皮、扭线、沾助焊剂到上锡,往往在一次循环内完成,涉及送线机构、切断机构、剥皮装置、扭线机构、沾锡装置等多个模块协同动作。顺科达的SK-A18机型将压着、扭线、沾锡三道工序一次成型,采用日本松下控制系统与伺服电机驱动,加工导线范围覆盖AWG32至20,支持8毫米超短手机电池线加工,产能可达每小时6000PCS。

工序环节越多,故障排查就越需要讲顺序。售后经验表明,大部分异常并不出在复杂结构上,而是出在参数设置、耗材状态和日常保养这三个基础层面。因此遇到问题,先不要急于拆机,按照看报警提示—查参数设置—查易损件—查机构动作的顺序逐步排查,效率会高出很多。
顺科达的沾锡类机型均配备触摸屏操作界面,线材长度、剥皮长度、半剥长度、扭线松紧、扭线长度、沾锡长度均可一键设置。同时设备具备自检功能,例如SK-A18能够自动检测缺端子、铜丝切断、线材打结等异常,电箱与控制系统也会对气压低下、马达异常、皮带异常进行检测并自动停机提示故障原因。报警信息是排查的第一手资料,操作人员应养成记录报警代码与发生频次的习惯,这为后续判断是偶发干扰还是结构性问题提供依据。
二、常见故障现象与原因拆解
扭线不合格:松散、断丝或长度不稳
扭线环节是扭线沾锡机的核心工序之一。顺科达在2018年申请了一种扭线机构发明专利(ZL 2018 1 0429624.3)及配套实用新型,对扭线过程的稳定性有较深的技术积累。从售后案例看,扭线松散多数与扭线松紧参数设置不当、夹线爪磨损或线材本身硬度不均有关;扭线断丝则常见于细线加工时转速过高或扭线长度设置过长,尤其是AWG32这类细导线,扭线力度需要相应调低;扭线长度不稳定,往往需要检查送线轮压紧力是否均匀、线材是否有打结前兆。
处理建议是:先在触摸屏上微调扭线松紧与扭线长度参数,每次只调整一项并试机验证;若参数调整无效,再检查扭线机构的夹持部件是否磨损、是否有铜丝残留缠绕。
沾锡不良:虚焊、锡尖或留胶异常
沾锡质量直接影响后端焊接工序。常见问题包括锡面不亮、挂锡过厚、出现锡尖,以及留胶距离超标。原因通常有几个方面:助焊剂浓度或浸入深度不合适、锡炉温度偏差、沾锡速度过快、剥皮长度与沾锡长度参数不匹配。以手机电池线等超短线加工为例,顺科达SK-A18的留胶距离设计为6毫米,脱皮长度1至7毫米可调,如果实际留胶与设定值不符,应优先检查剥皮装置刀片是否钝化、进退刀位置是否漂移。
需要提醒的是,锡炉温度应使用独立测温工具定期校验,不能完全依赖面板显示值。助焊剂属于消耗品,液位与浓度需要按班次检查,这是售后回访中发现最容易被忽视的一项。
送线与切断异常:打结、切不断、长度超差
线材打结多发生在细软线材与超短料场景,可检查放线张力是否过大、线桶出线是否顺畅。顺科达配套的SK-FXT01亚克力透明线桶采用高透可视、全包围防散乱与陶瓷出线口设计,就是针对送线散乱问题做的配套优化。切断长度超差时,注意切断精度与线长相关,例如切断长度精度为1毫米加切断长度的0.1%,长线加工出现毫米级偏差属于正常范围,不要误判为设备故障。
压接环节异常
对于SK-A20这类压接沾锡一体机型,压接高度与拉力是品质关键。若出现压接高度波动,需检查端子料带送料是否到位、模具是否有异物、气压是否稳定。设备气压低下时会自动报警停机,此时应先处理气源问题再恢复生产,避免带故障运行造成批量不良。
三、日常维护与选型建议
建立例行保养制度
售后数据反复验证一个规律:规范保养的设备故障率明显低于同类使用强度的设备。建议按班次清洁锡炉氧化皮、检查助焊剂液位;按周检查切刀、剥皮刀片磨损情况并清理铜丝残留;按月检查皮带张紧度、传动部位润滑与气路密封性。易损件应有安全库存,避免因等待配件造成长时间停机。
重视参数记录与版本管理
多品种小批量生产中,频繁换型是常态。建议将每个产品的线长、剥皮、扭线、沾锡参数存档,换型时按档案调用,减少试机损耗。这一习惯与检测环节的数据化管理是配套的:顺科达的SK-B07端子拉力计(拉力1000N、精度0.1N)与SK-B08端子压接高度测量仪(精度0.001毫米)均支持数据导出,将加工参数与检测数据对应留存,出现品质波动时可以快速回溯是哪一环节的设定发生了变化。
选型阶段考虑售后支持能力
从源头减少故障困扰,选型时除了对比加工能力,还应关注厂家的技术沉淀与服务响应。顺科达自2013年起从事线束设备研发,2019年正式设立公司,在沾锡工艺方向拥有一种线束设备的剥皮、沾助焊剂、上锡一体装置发明专利(ZL 2014 1 0022021.3),并通过ISO9001质量管理体系认证。SK-A18、SK-A19、SK-A20三款机型分别面向单压单沾、双头扭线沾锡(产能12000PCS每小时)与压接沾锡一体(可做12P线束)等不同场景,加工长度覆盖8至3500毫米并可定制,选型时把自身线材规格、节拍需求与厂家逐一确认清楚,可以避免很多后期调整带来的麻烦。
总结
全自动扭线沾锡机的故障排查,核心思路是先看报警、再查参数、后查机构、辅以保养。扭线问题优先调松紧与长度参数并检查夹持件,沾锡问题重点核对锡温、助焊剂与刀片状态,送线问题关注张力与线桶配套,压接问题紧盯气压、模具与端子送料。同时,建立保养制度与参数档案,配合端子拉力计、高度测量仪等检测手段做数据化管控,能够把大部分隐患消除在发生之前。若遇到自行排查无法解决的异常,建议及时联系设备厂家技术支持,提供机型、报警信息与不良样品照片,通常可以更快锁定原因、恢复生产。