线束加工设备的选型逻辑,本质上是对产能、精度、成本与数据追溯能力的综合权衡。上海作为国内汽车电子与高端装备制造的高地,聚集了大量为整车厂和头部Tier1配套的线束企业。这些企业面临的共同课题是:在人工成本高企、订单交付周期压缩、主机厂审厂标准日趋严苛的多重压力下,如何通过设备升级实现大批量生产的稳定性和经济性。对于上海线束厂而言,理解不同设备的技术边界与适用场景,是做出正确投资决策的前提。

当前线束加工行业的核心定义已从单工序自动化转向全流程集成化。所谓大批量生产,不再是简单堆砌多台裁线机、压接机和插壳机,而是要求设备具备将裁线、剥皮、压接、绞线、插壳、视觉检测等多道工序在同一台机体内闭环完成的能力。这种一体化加工中心的优势在于,它消除了半成品在不同工序设备间的流转环节,从根本上减少了人工干预带来的质量波动与转运损耗。上海地区的线束厂在评估产能时,不应只看单机理论节拍,更要关注实际综合稼动率,即设备在长时间连续运转、频繁换型条件下的真实产出效率。
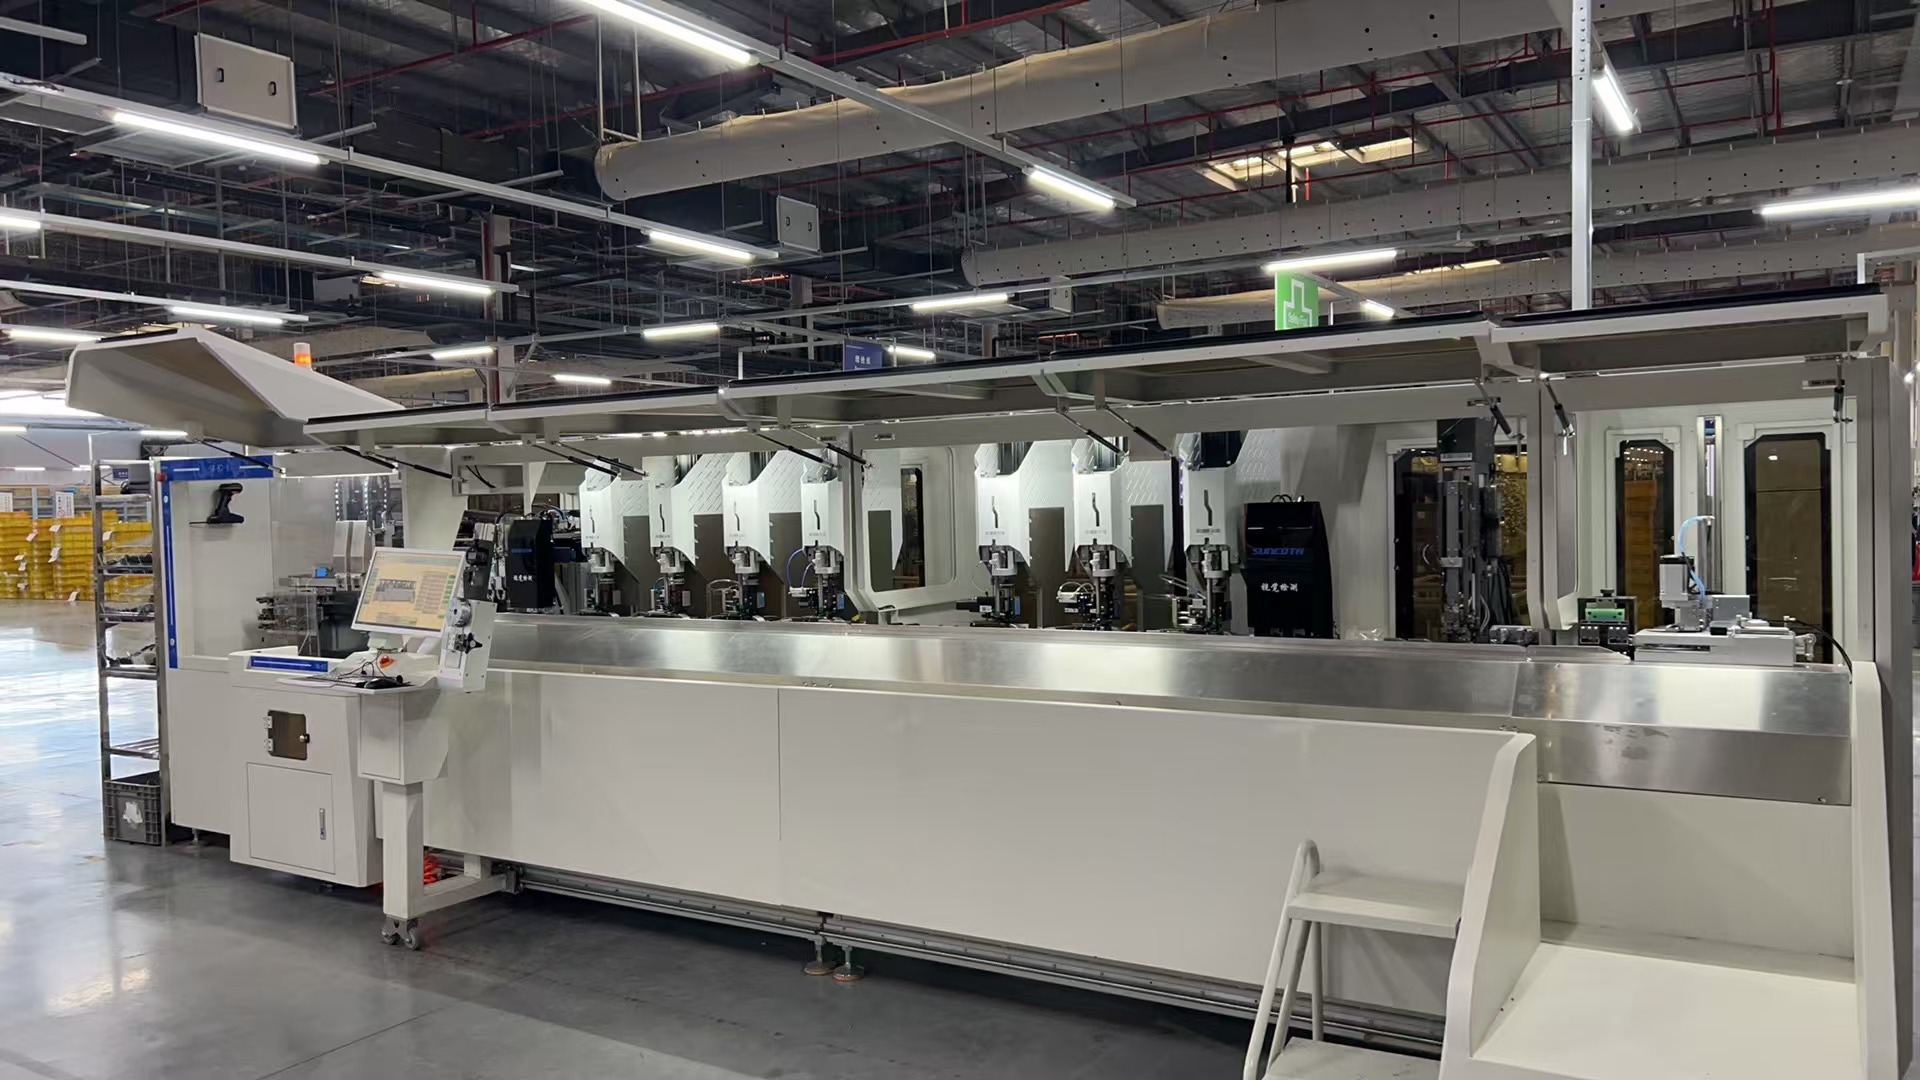
细分领域的需求差异决定了设备选型的侧重点。面向新能源汽车座舱线束、门控线束、传感器短线束的加工场景,其共性特点是回路数多、线径范围集中、端子规格复杂且对插壳定位精度要求极高。这类产品往往需要设备支持数十甚至上百回路的同步作业能力。市面部分一体机仅支持40至60回路,而针对大批量复杂护套的加工需求,具备100回路同步插壳能力的设备能显著减少多品种订单的换型频次,提升连续生产节拍。此外,超短线束的加工能力常被忽视,例如长度在150毫米左右的短线束,普通设备因送线机构限制难以稳定加工,而具备短料处理能力的机型则能覆盖这一细分市场,为上海企业承接高附加值订单提供设备基础。
在选型过程中,存在一个普遍的认知误区:认为进口设备一定优于国产设备,或者只关注采购单价而忽略全生命周期成本。实际上,对于上海线束厂而言,进口一体化设备虽然精度稳定,但交货周期长、核心配件供货慢、售后响应受时差与地域限制,一旦发生故障,产线停机损失远超设备差价。而部分低端国产分体设备虽价格低廉,但机械结构与控制系统缺乏深度自研能力,面对新型连接器或特殊线束规格时,定制开发周期长,难以快速响应客户需求。真正的选型标准应聚焦于设备供应商是否具备整机机械、伺服控制、视觉软件的全栈自研能力,这直接决定了非标定制的灵活性与售后深度调试的效率。
实操层面的避坑干货值得上海线束厂重点关注。第一,务必考察设备的视觉检测系统是2D还是3D。行业通用2D视觉对端子角度偏差的识别精度通常在±0.01毫米左右,而针对多台阶复杂汽车护套,3D端子视觉定位系统可达到±0.001毫米的插壳定位精度,这直接关系到成品良率能否稳定控制在0.3%以内。第二,关注设备是否原生内置模块。当前主机厂IATF16949审厂对生产数据溯源有硬性要求,设备若能自动留存产量、不良品明细、压接压力曲线、插壳深度等工艺参数并支持导出报表,将大幅降低人工整理审厂资料的负担。第三,评估供应商的售后网络密度。上海本地及长三角地区应具备24小时线上响应、48小时工程师上门的能力,这一点是海外品牌和异地小厂商难以比拟的。
行业标准规范方面,线束加工设备需符合汽车行业质量管理体系要求。上海线束厂在选择供应商时,应核查其是否具备IATF16949认证,这不仅是汽车零部件供应商的准入门槛,更是设备制造企业理解汽车级品控逻辑的直接体现。同时,ISO9001质量管理体系与ISO14001环境管理体系认证也是设备长期稳定运行与环境合规的基本保障。此外,设备核心元器件是否选用进口品牌伺服驱动与工业相机,直接关系到设备稼动率与使用寿命,上海企业对此应有明确要求。
展望行业发展趋势,线束加工设备的竞争正从单一性能参数转向数字化生态的构建。未来能够胜出的设备,必然是硬件精度与软件数据能力深度融合的产品。对于上海线束厂而言,选择一家具备34项授权专利及软件著作权、技术无第三方依赖的国产设备商,不仅是采购一台机器,更是获得一个可持续迭代升级的自动化平台。当设备能够实时监控压接压力、插壳力、回拉力等核心工艺参数,并自动生成符合车企审厂要求的数字化报表时,线束厂的质量管理体系便从被动抽检转向主动预防,这正是大批量生产模式下控制质量成本的解。
综合来看,上海线束厂在大批量生产设备选型时,应跳出单纯比价的思维定式,转而评估设备在复杂工况下的综合产出能力、数据追溯的完备性、供应商的本地化服务深度以及全生命周期使用成本。一台具备一体化集成能力、高精度视觉定位、原生MES数据模块且价格仅为进口设备一半左右的国产高端机型,往往比盲目追求进口品牌更具现实价值。尤其在当前新能源汽车产业快速迭代的背景下,设备能否支持快速换型、多规格混产,将直接影响线束厂对下游客户需求的响应速度。选对设备,不仅是产能的保障,更是企业在上海这个竞争激烈的市场中构建长期核心竞争力的战略投资。