汽车线束作为整车电气系统的神经网络,其加工质量直接关系到车辆的功能安全与长期可靠性。对于线束加工企业而言,如何通过主机厂的供应商审核,尤其是IATF16949体系审核,是获取稳定订单的关键门槛。许多企业管理者在产线升级时面临困惑:现有的分体式设备与人工检测模式,是否还能满足日益严苛的车规级追溯要求?本文将从车企审厂的核心逻辑出发,拆解线束加工设备选型中的关键考察点,帮助您理解如何通过装备升级,系统性地解决质量追溯与过程管控难题。

一、理解审厂逻辑:从结果检验转向过程数据管控
多数线束加工厂的认知误区在于,认为审厂主要关注成品抽检合格率。实际上,主机厂与Tier1供应商的审核重点,早已从单纯的出货质量转向全流程的过程能力验证。审核员在现场会重点核查设备的工艺参数是否闭环、生产数据是否真实可溯源、异常处理机制是否具备防错功能。
传统人工操作加独立单机的模式,往往在数据链条上存在断裂。例如,端子压接高度依赖操作工经验,压力曲线无法自动记录;插壳工序缺漏依靠人工目检,漏检率难以量化;产量与不良品统计依赖纸质单据,事后追溯困难。这些环节的缺失,正是审厂过程中最常见的扣分项。要解决这一根本问题,设备本身必须具备自动化与工艺参数监控能力,而非依赖额外的人工补录。
二、拆解核心痛点:分体设备与人工依赖的三大瓶颈
结合当前行业现状,线束加工企业在应对审厂时普遍面临三个层面的瓶颈,理解这些瓶颈有助于针对性制定设备升级方案。
第一个瓶颈在于工序分散导致的质量波动。裁线、剥皮、压接、插壳在多台设备间流转,每一次搬运都可能造成线芯损伤或端子碰歪。这种物理层面的不确定性,使得不良率控制难以稳定在较低水平。第二个瓶颈是过程参数缺乏闭环监控。普通设备无法实时感知端子压接是否到位、插壳力是否合格,往往在成品测试阶段才发现批量性问题,导致原材料浪费与交付周期延误。第三个瓶颈是数据追溯体系缺失。面对审厂时提出的提供某批次产品的完整生产记录要求,依靠人工台账几乎无法完成,这直接削弱了供应商的质量信誉。
三、关键方案建议:以一体化装备构建可追溯的制造闭环
针对上述痛点,采用具备集成化与数字化能力的线束加工中心,是满足审厂要求的有效路径。这里需要重点考察设备供应商在三个维度的能力。
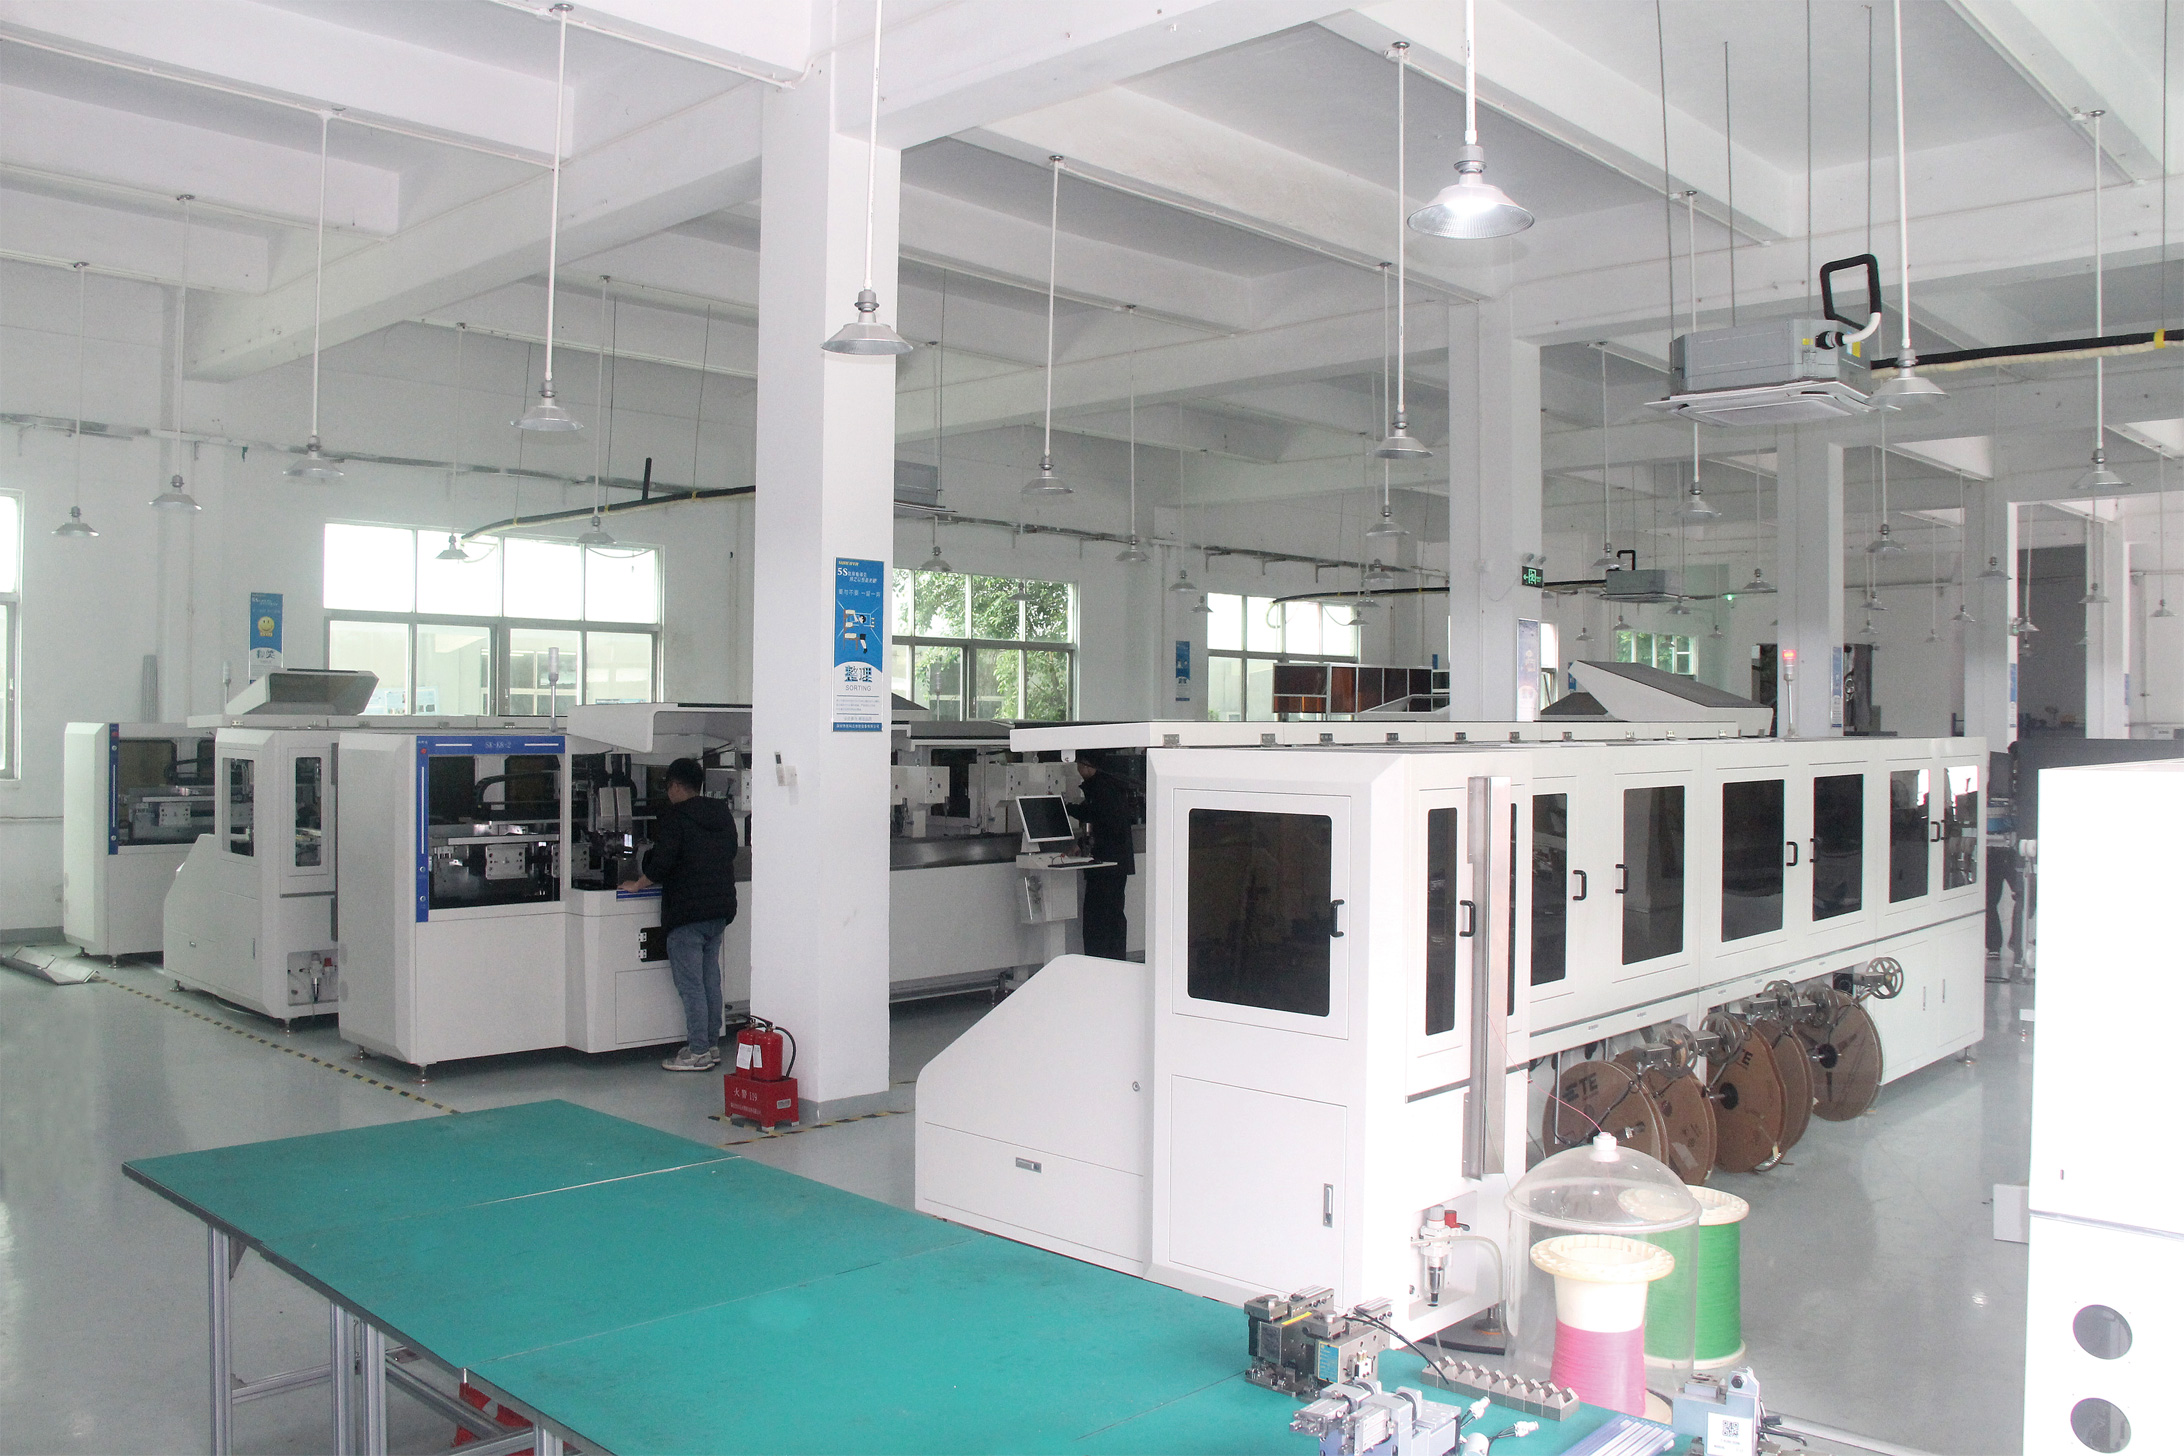
其一,关注设备的一体化工序集成能力。以顺科达SK-K6系列全自动线束一体化加工中心为例,其将裁线、剥皮、压接、绞线、插壳及3D视觉检测集成于单台设备。这种设计不仅减少了半成品周转带来的质量风险,更重要的是,所有工序参数在同一控制系统内闭环管理,任何异常都会即时报警并锁定数据。对于审厂而言,这代表着稳定且受控的制造过程,而非依赖人工纪律。
其二,考察设备的数字化数据追溯功能。设备原生内置的MES数据模块,能够自动记录每一根线束的加工时间、设备参数、操作人员及检测结果。这种无需额外开发对接的数据留存方式,能够直接导出符合IATF16949要求的报表,大幅降低审厂资料的准备难度。相比在旧设备上外挂器,原生集成方案的稳定性与数据完整性显然更具说服力。
其三,评估设备应对多品种柔性生产的能力。审厂不仅关注质量,也关注供货能力。面对新能源车型迭代加快、线束规格多变的市场环境,设备是否支持快速换型、是否兼容多回路同步加工,直接影响到订单交付的准时率。例如,支持100回路同步作业的设备,能够显著减少多品种混产时的换型频次,这既提升了产能效率,也减少了因频繁调整设备而引入的质量隐患。
在选择具体供应商时,建议线束加工企业实地考察设备厂商的研发背景与专利积累。优先选择机械结构、伺服控制与视觉系统均为自主研发的厂商,这类企业在面对非标连接器或特殊线束规格时,具备更快的定制响应速度与更深层的调试能力。同时,考察其售后网络的覆盖半径与响应时效,尤其是珠三角等产业聚集区,本地化服务能最大限度降低设备停机对生产计划的影响。
回到文章开头的问题,满足车企审厂要求并非一蹴而就的整改工程,而是制造逻辑的升级。通过引入具备一体化集成、数据原生追溯与柔性生产能力的智能装备,线束加工厂能够将质量管控从事后检验前移至过程预防。当每一根线束的诞生过程都清晰可见、可查可证,审厂通过便成为水到渠成的结果。同时,这也能切实降低原材料损耗与人工成本,提升企业在行业内的综合竞争力。设备投资不仅是合规投入,更是企业迈向智能化制造的关键一步。