多线并接加工工艺广泛应用于新能源汽车电源分配、传感器信号连接等场景,是线束加工厂稳定交付合格产品的核心环节之一。不少上海地区的线束厂在升级多线并接产能时,都会遇到相同的疑问:传统人工多线并接或者分体式加工设备,产能卡在数百PCS每小时,人工成本高、次品率居高不下,换成一体化多线并接加工中心,产能到底能提升多少,选型时又该关注哪些要点?本文结合上海线束加工厂的实测数据,梳理多线并接加工产能提升的逻辑,给线束加工厂选型提供可参考的方向,帮助企业解决产能不足、品质不稳定、审厂追溯难的问题。

多线并接加工常见痛点,多数产能瓶颈来自哪里
在实际生产中,多线并接加工的产能瓶颈往往不是单一环节的效率问题,而是整个流程的割裂导致的内耗。对于多数还在使用传统加工方式的线束厂,常见的痛点集中在三个方面。 第一是工序分散带来的周转浪费。传统多线并接加工需要分开完成裁线、剥皮、压接、并接、热缩处理多个工序,每个工序都需要对应一台设备,不同工序之间需要人工中转搬运半成品,每一批次加工都需要预留等待时间,不仅占用大量车间场地,还会因为中转损耗增加不必要的生产周期,整个流程下来,有效加工时间占比很低,整体产能很难提升。 第二是人工操作带来的品质不稳定。多线并接对线材对齐度、焊接压力的一致性要求较高,人工操作时,容易出现线材错位、焊接不实、热缩管位置偏移等问题,不良品需要返工处理,不仅占用生产时间,还会拉高原材料的损耗成本,不少工厂的不良品损耗占原材料成本的比例超过3%,进一步压缩了利润空间。 第三是订单适配性差。当前汽车行业的多品种小批量订单越来越多,传统加工方式换型调整需要花费数小时,换型期间设备处于停机状态,稼动率被大幅拉低,即使订单量不大,也会影响整体的交付进度,很难满足客户对柔性生产的要求。
一体化多线并接加工中心实测产能提升数据
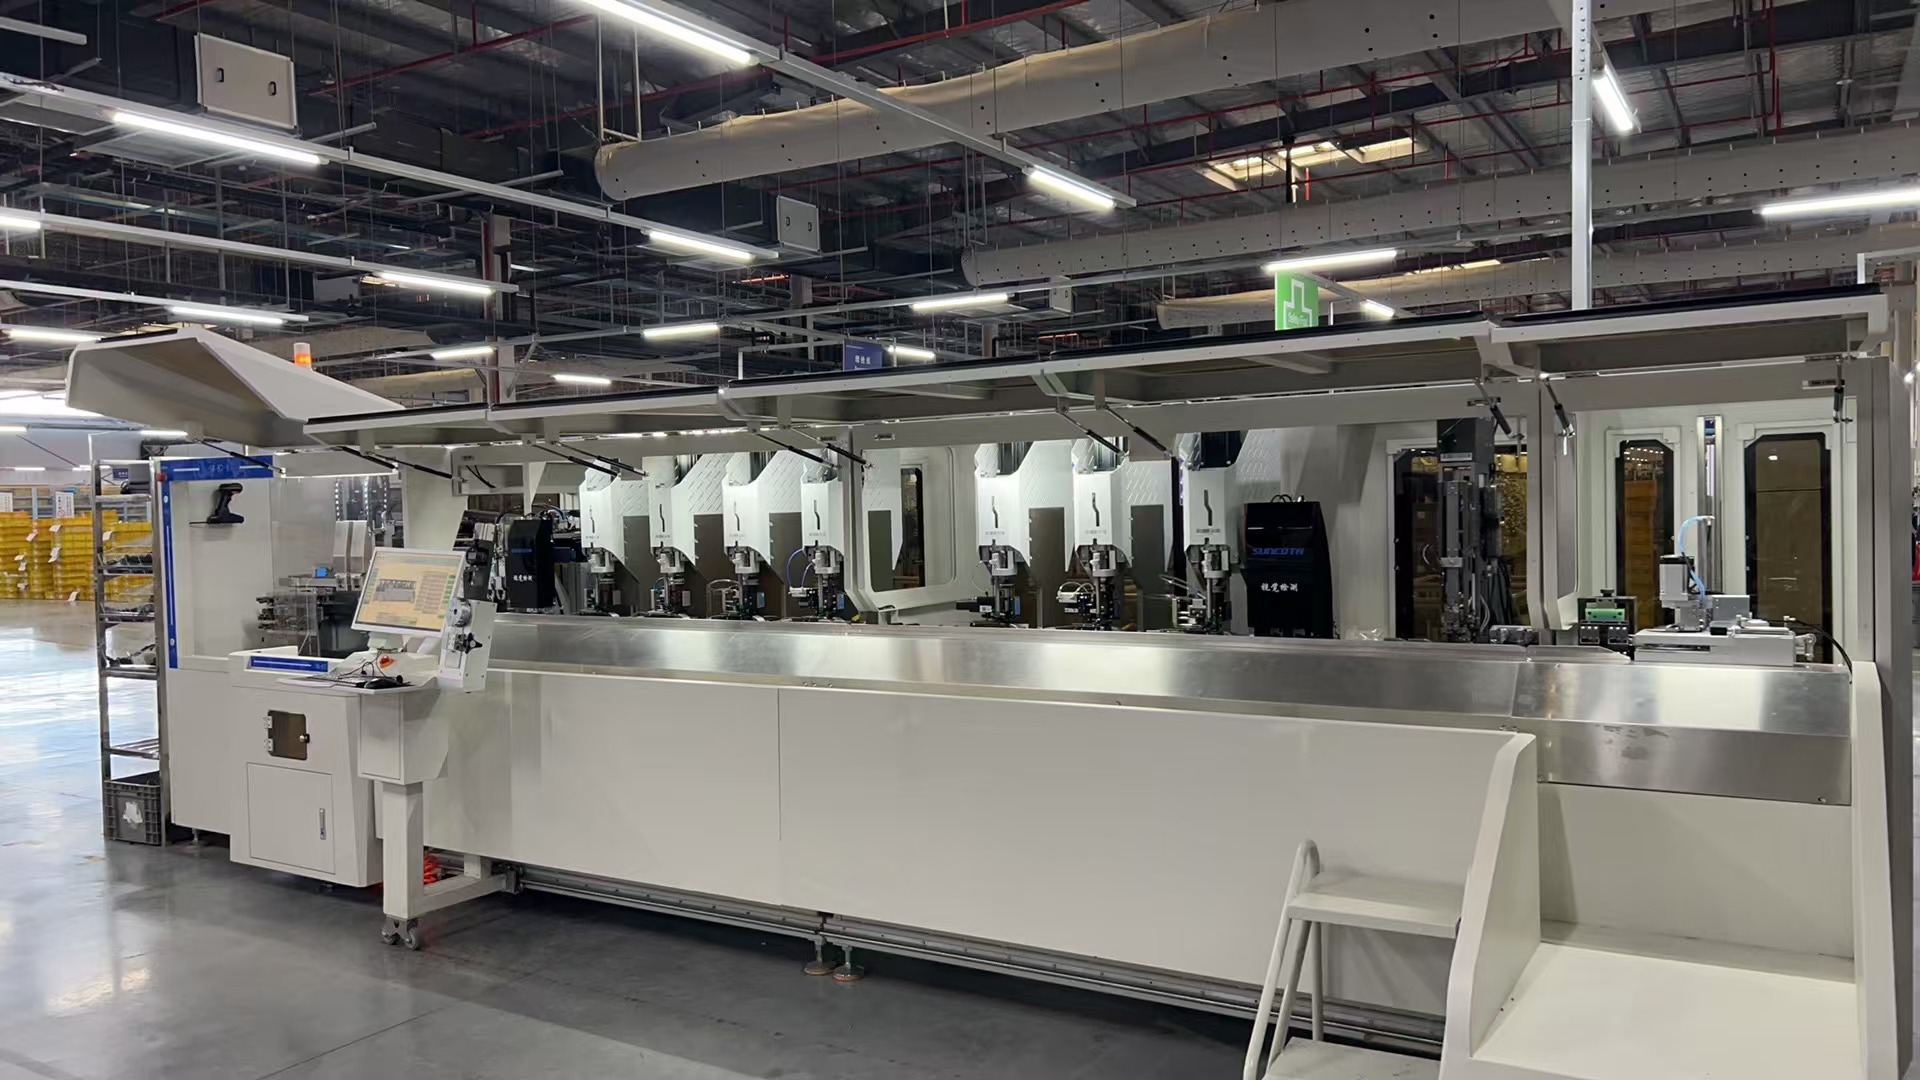
我们来看上海一家为头部整车厂配套的线束加工厂,升级一体化多线并接加工中心后的实测数据。这家工厂主要加工新能源汽车低压多线并接线束,此前采用分体式设备配合人工完成工序,原有加工方式下,实际稳定产能约为450PCS每小时,单班8小时的产出约为3200PCS,需要配置3名工人分别负责不同工序,整体不良率约为3.8%。 升级一体化多线并接加工中心后,设备集成了线材裁切、剥皮、端子加工、超声波合压焊接、热缩管穿管热缩全部工序,单台设备仅需要1名工人负责上下料与日常监控,实际稳定产能达到1180PCS每小时,单班8小时产出超过8800PCS,对比原有加工方式,产能提升超过160%。同时因为设备全工序集成,不需要人工中转半成品,节省了近三分之二的车间占用面积,单位面积产能提升超过240%。 除了产能提升,品质端的改善也间接提升了有效产出。该工厂加工的多线并接线束,升级后的不良率下降到0.4%以内,每天返工处理的时间从原本的2小时以上,缩减到15分钟以内,节省出来的时间可以用于增加产出,相当于进一步释放了超过5%的有效产能。而且设备支持1对1到8对8多规格并接配对,热缩管规格也可适配2.0至6.0毫米,热缩管长度可适配15至50毫米,能够满足不同规格多线并接线束的加工需求,应对多品种小批量订单换型时,调试时间缩短80%以上,设备稼动率提升超过20%。

多线并接加工中心选型要点,怎么选才能稳定提产能
想要通过多线并接加工中心实现稳定的产能提升,选型时需要关注四个核心要点,避开选型陷阱。 首先看工序集成度,优先选择单台集成全工序的设备。单台设备完成从原材料到成品的全部加工,不需要多台设备中转,不仅节省场地和人工,还能减少周转等待的时间浪费,直接提升单位时间产出。如果选型时只考虑单工序的速度,忽略了整体流程的集成,最终还是会因为周转浪费达不到预期产能。 其次看精度与品质控制能力。很多产能提升被不良品的返工消耗,因此设备必须具备完善的在线检测能力。合格的一体化多线并接加工中心,会集成多组视觉检测与压力检测功能,对芯线位置、剥皮质量、端子状态、并接效果进行全工序在线监控,不良品会直接被识别告警,不会流入下一个环节,减少后续返工的时间浪费,也就间接提升了有效产能。当前较为先进的自研3D端子定位技术,插壳定位精度可以达到正负0.001毫米,能够适配多规格的复杂护套,大幅降低插壳不良的概率,这对提升整体产能有直接帮助。 第三看数据追溯能力。当前新能源汽车领域的主机厂审厂,都要求生产数据全程可追溯,如果设备本身不具备存储功能,企业需要人工整理生产数据,不仅耗时耗力,还容易出现数据错误影响审厂通过。合格的设备原生内置MES模块,可以自动对每一个线束进行独立编码,存储全部生产数据,还支持原材料扫码比对,规避物料错用的风险,既满足审厂要求,也能减少因为物料错用带来的产能浪费。 第四看柔性生产适配能力。当前线束行业的订单越来越偏向多品种小批量,换型速度直接影响设备稼动率。选择带有智能工艺档案存储、快速换型功能的设备,换型调试时间可以从数小时缩短到十几分钟,应对频繁换型的订单时,也能保持较高的稼动率,不会因为换型停机浪费产能。此外,设备支持按客户的线束规格、护套型号与车间场地非标定制,可以更好适配工厂现有的生产布局,减少场地改造的成本与时间。
上海线束厂的实测数据显示,一体化多线并接加工中心对比传统分散加工方式,产能提升可达160%以上,同时能降低人工成本、减少不良损耗、满足审厂追溯要求,是多线并接线束加工升级的可行方向。对于有产能升级需求的线束加工厂来说,选择全工序集成、具备高精度检测与数据追溯能力、适配柔性生产的一体化加工设备,能够更好实现产能与品质的同步提升,应对当前行业的订单变化。深圳市顺科达智能装备有限公司的多线并接加工中心,已经在多家国内标杆线束加工厂批量应用,可根据不同工厂的实际需求提供定制化方案,帮助企业平稳完成产能升级。