作为消费电子线束里典型的细分加工场景,手机电池线加工一直是线束后处理环节里的难点。这类线材本身线径偏细,常规加工长度普遍偏短,部分短款手机电池线的加工要求甚至在10毫米以内,对扭线沾锡工序的留胶控制、加工精度都有较高要求。
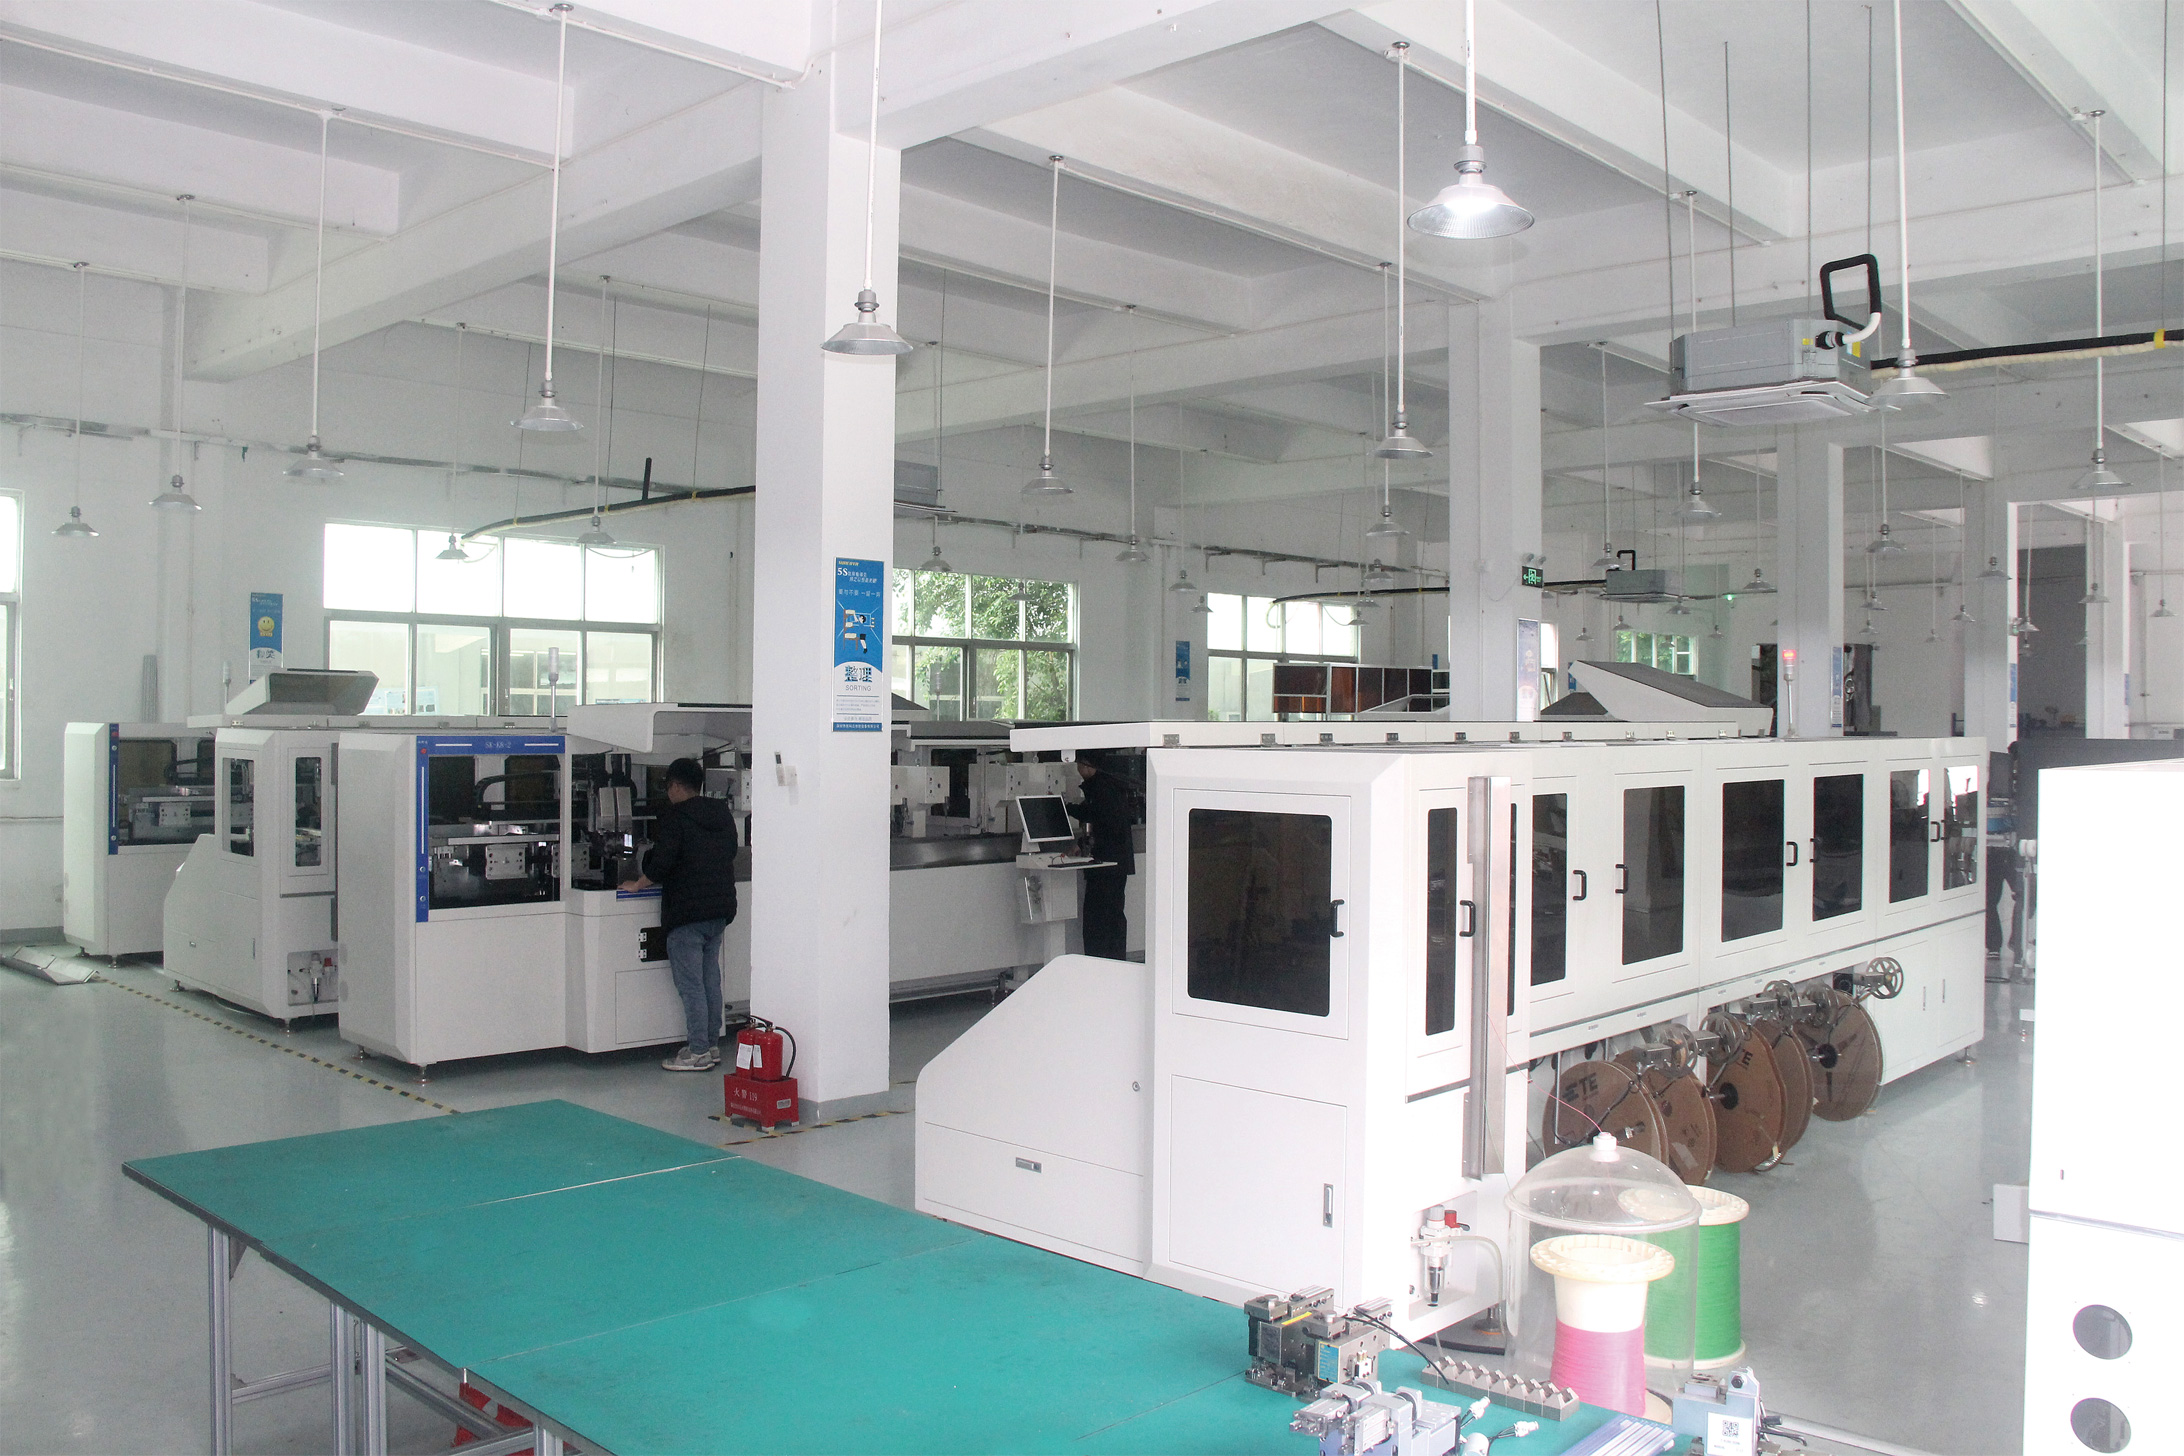
很长一段时间里,这类超短手机电池线的扭线沾锡加工依赖人工完成,不仅加工效率低,产品一致性差,还容易出现伤线、线材打结等问题,行业内多数通用设备的加工长度下限普遍在200毫米以上,很难覆盖这类超短线加工需求。随着消费电子行业对产能和品质要求的不断提升,自动化扭线沾锡设备已经成为这类细分场景的刚需。
扭线沾锡机是线束加工后处理环节的核心单机设备,主要完成导线加工后的剥皮、扭线、沾锡等工序,部分集成款机型还可整合压接工序,完成从线材到成品沾锡端子的一体化加工。这类设备主要用于电子细线、短线束的端部处理,加工完成的沾锡端部可直接用于连接焊接或插壳,在手机电池、蓝牙耳机、消费电子配件等领域应用广泛。
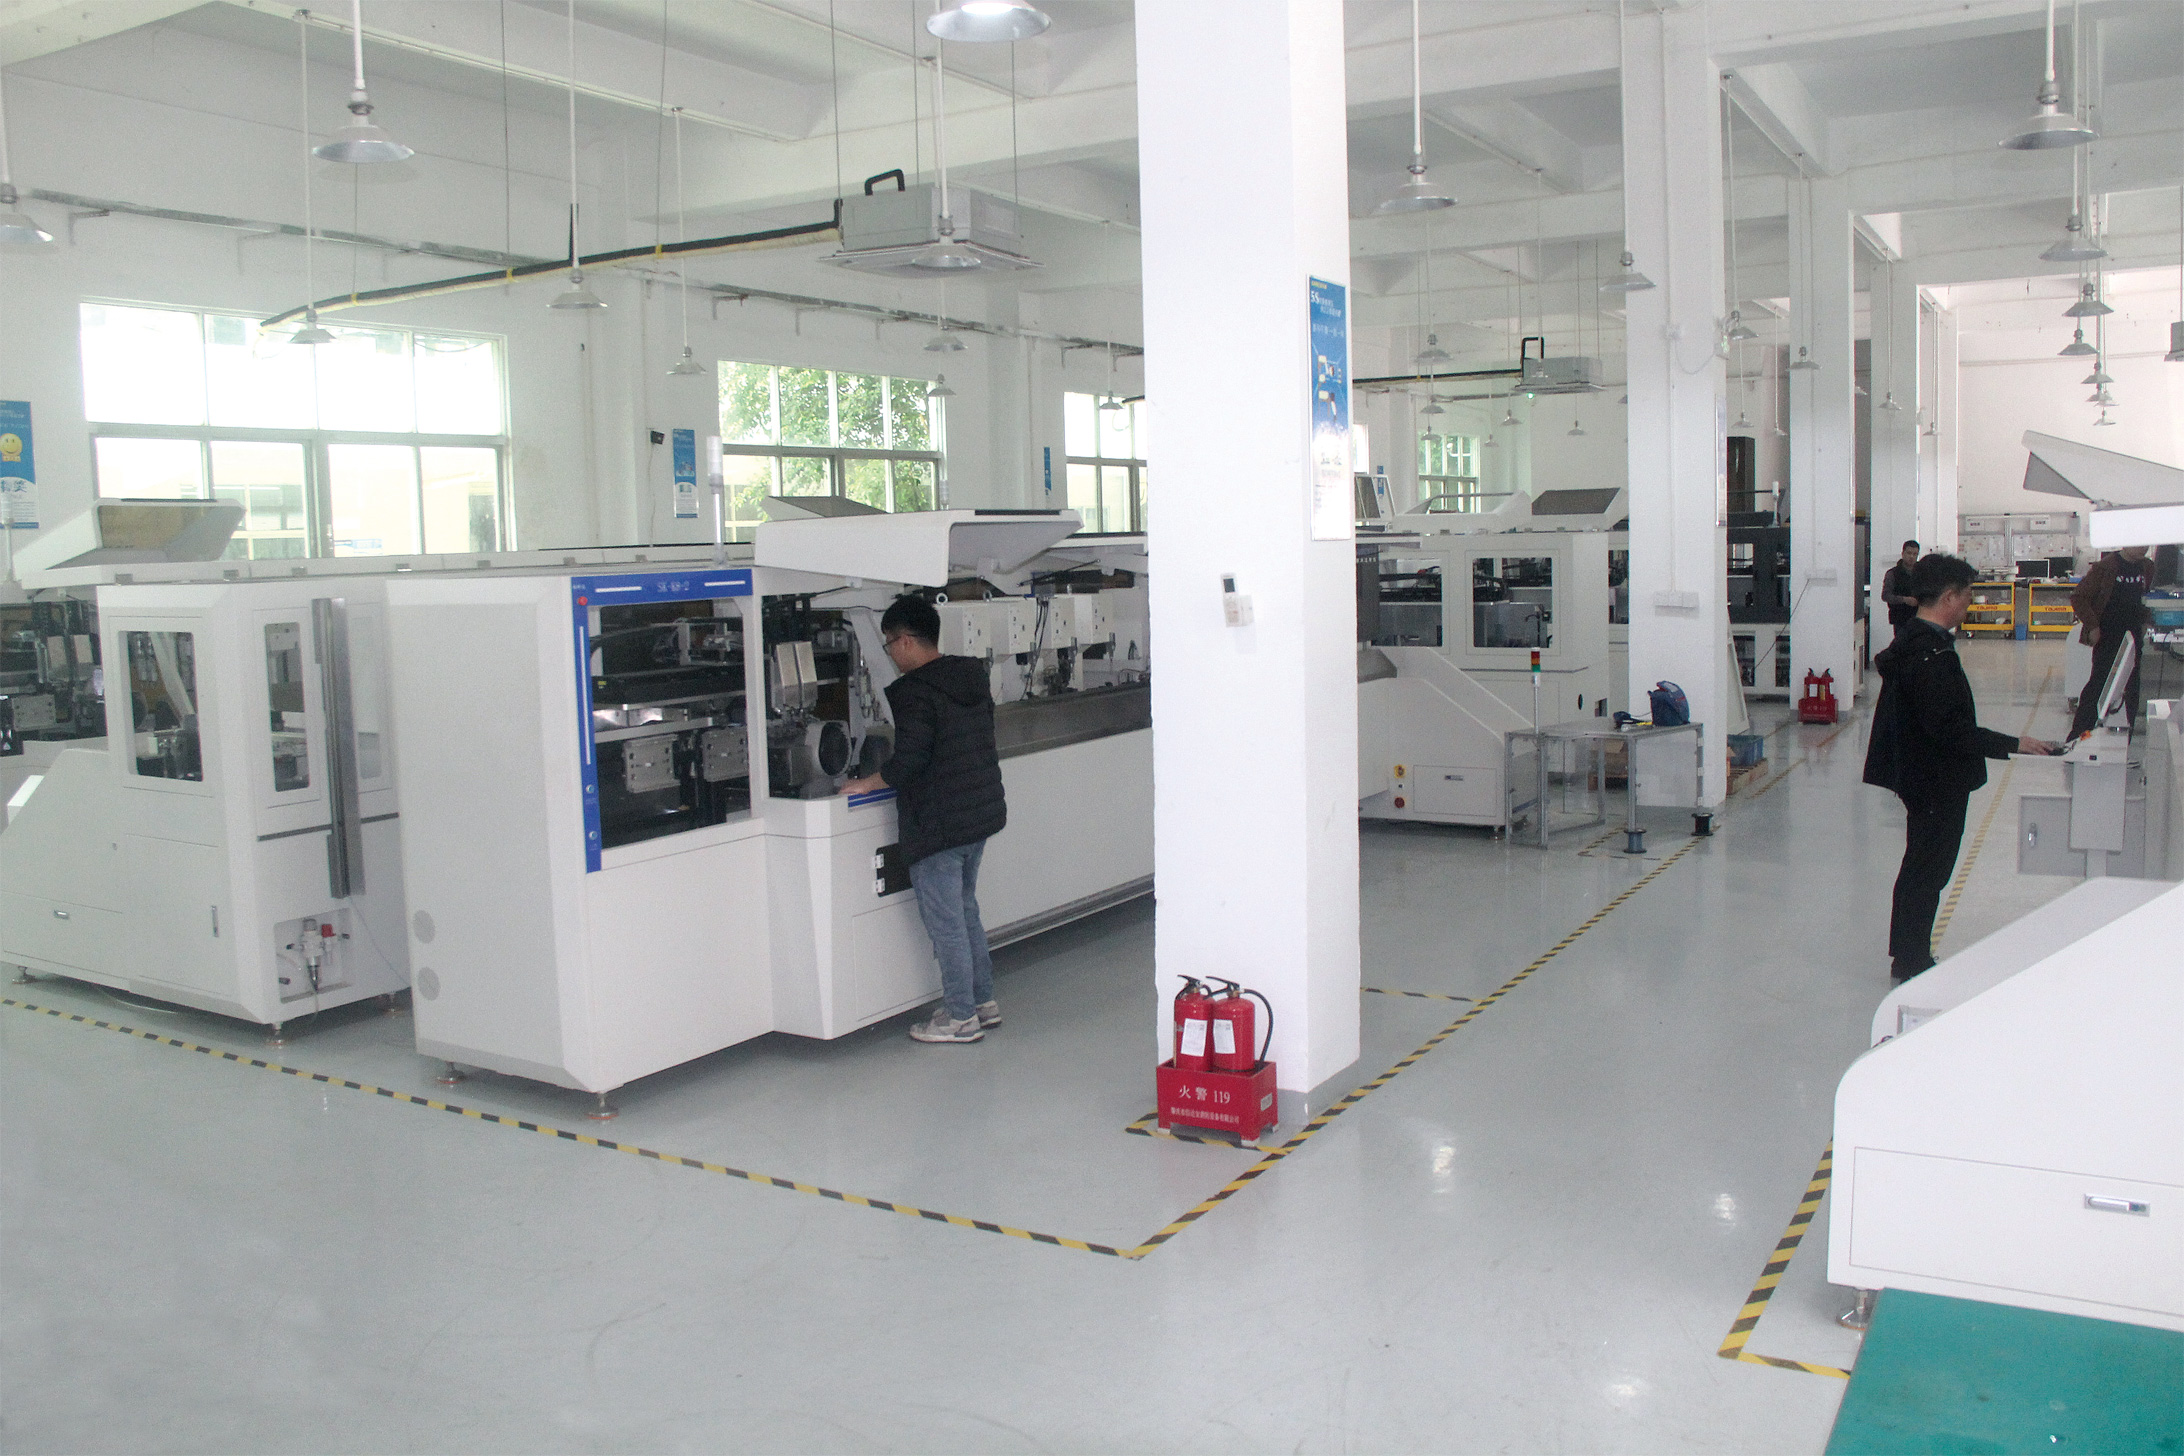
按照加工头数可以分为单头扭线沾锡机与双头扭线沾锡机,按照功能集成度区分,则可以分为分体式扭线沾锡机与一体化压接扭线沾锡机。针对不同加工场景,设备可覆盖的加工长度、留胶控制精度也存在较大差异,针对超短手机电池线这类特殊场景,需要选择具备超短线加工能力的专用机型才能满足生产要求。
在手机电池线加工领域,很多从业者对扭线沾锡加工存在一些常见认知偏差,我们可以结合实际生产经验梳理澄清。
第一个认知误区,认为通用扭线沾锡机可以覆盖所有长度的线材加工。实际上行业多数通用设备的最小加工下限在200毫米以上,针对8毫米左右的超短手机电池线,通用设备根本无法完成送料与定位,更不要说控制留胶距离,强行加工只会出现大量不良品。
第二个认知误区,认为留胶距离要求只是工艺细节,不需要设备针对性适配。其实手机电池线本身长度偏短,留胶距离控制直接影响后续装配,留胶过长会导致插壳失败,留胶过短则容易出现铜丝松散、绝缘皮被沾上锡导致报废,留胶6毫米是目前多数手机电池线批量生产的通用工艺要求,只有设备本身支持这个精度的留胶控制,才能稳定产出合格产品。
第三个认知误区,认为参数调节不需要适配触控操作。传统设备依赖机械旋钮调节参数,针对小批量多品种的手机电池线生产,每次换型调节都要花费大量时间,而触控调节可以一键完成线材长度、剥皮长度、扭线参数的设置,生产换型效率提升非常明显。
针对手机电池线加工选择扭线沾锡机,可以参考以下几个实操避坑要点,帮助加工厂稳定产能、降低不良率。
首先,优先选择支持超短线加工的机型。正规针对手机电池线场景开发的机型,需要支持8毫米起的超短线加工,留胶距离可稳定控制在6毫米,满足行业主流超短手机电池线的加工要求。选择设备前可以先打样测试,确认设备加工精度是否符合自身产品要求,不要盲目选择价格偏低的通用机型,避免后续无法加工产生额外成本。
其次,优先选择采用成熟稳定控制系统的机型。扭线沾锡工序对运行稳定性要求很高,控制系统的可靠性直接影响设备的长期运行效率和加工一致性。目前行业内认可度较高的进口日系控制系统,运行稳定性更强,能适配24小时连续量产的需求,长期使用的故障率更低,维护成本也更低。
第三,确认设备参数调节的便捷性。针对手机电池线多规格小批量的生产特点,设备需要支持触摸屏触控调节,线材长度、剥皮长度、半剥长度、扭线松紧、扭线长度、沾锡长度都可以一键设置,不需要反复调试机械结构,换型生产的时间可以大幅压缩,有效提升整体产能。
第四,优先选择带自动异常检测功能的机型。好的设备可以自动检测缺端子、铜丝切断、线材打结等常见生产异常,出现异常后可以自动停机并提示故障原因,不需要工人全程值守,也能避免批量不良品的产生,降低原材料损耗。
最后,关注设备可加工的线径范围,手机电池线多数属于细导线范畴,合规的专业机型需要覆盖AWG32到AWG20的加工范围,满足多数手机电池线的线径要求,同时针对不同客户的定制化加工长度需求,设备支持长度定制,适配不同规格产品的生产。
结合目前行业的生产要求,手机电池线用扭线沾锡机已经形成了几个通用的行业参考规范,加工厂选型时可以对照参考。
在加工能力层面,针对手机电池线这类超短线场景,合格的自动化设备最小加工长度不应低于10毫米,稳定留胶距离应控制在6毫米左右,单头机型的产能应不低于6000PCS每小时,才能满足批量生产的产能要求。
在精度控制层面,压接工序的加工精度应控制在±0.01毫米以内,沾锡长度的误差不超过0.1毫米,才能保证产品的一致性,满足下游客户的品质要求。
在合规层面,生产设备厂商需要通过ISO9001质量管理体系与ISO14001环境管理体系认证,产品相关技术具备专利保护,这类厂商的设备品质管控更规范,后续售后服务也更有保障。
在数据管理层面,针对下游客户越来越普遍的品质追溯要求,设备支持相关数据的输出存储,方便工厂对接产线的数字化管理体系,应对下游客户的审厂要求。
随着消费电子行业的不断发展,手机电池线加工用扭线沾锡机行业也呈现出几个清晰的发展趋势。
第一个趋势是细分场景专用化。之前行业更多关注通用线材加工,现在针对超短线、特殊线材的专用机型越来越多,针对手机电池线这类细分场景开发的专用机型,加工精度和效率都比通用机型提升明显,越来越受到加工厂的认可。
第二个趋势是自动化替代人工加速。超短线加工之前长期依赖人工,不仅劳动强度大,产品一致性难以保证,随着人工成本不断上升,更多工厂开始选择自动化专用设备替代人工,这个趋势在消费电子线束领域越来越明显。
第三个趋势是控制与检测的数字化。越来越多的下游客户要求生产数据可追溯,带动设备厂商逐步开放数据接口,支持加工与检测数据的导出存储,方便工厂对接MES系统,满足品质管控和审厂的要求。
第四个趋势是核心部件的品牌化。头部设备厂商越来越倾向于选择成熟靠谱的核心零部件,比如日系知名品牌控制系统和伺服电机,提升设备的长期运行稳定性,降低客户的维护成本,这已经成为行业主流的发展方向。
从行业发展来看,细分场景专用自动化设备,正在逐步替代人工和通用设备,成为手机电池线加工领域的主流选择,加工厂选择适配自身产品场景的专用设备,可以有效提升产能、降低不良率,更好的满足下游客户的品质要求。