我们接触过不少北京地区连接器厂的负责人,大家在聊自动化升级的过程中,问得最多的两个问题,一是全自动端子插入机推荐哪家,二是 connector厂多规格混线生产时,防错料方案怎么落地。这些问题不是凭空来的,现在连接器和线束加工订单越来越偏向多品种小批量,人工操作的弊端被不断放大,想要提升品质稳定产能,就要从单工序自动化改造和流程管控两个方向入手,今天我们就结合实际生产场景,聊聊相关的实操经验。

端子插入是线束加工和连接器组装流程里的核心单工序,指的是将压接完成的端子准确插入对应胶壳孔位,保证端子到位锁定,符合后续装配要求。过去很长一段时间里,不少中小加工厂都依赖人工完成这个步骤,但是随着胶壳孔位越做越小,多层胶壳的应用越来越多,人工插壳的问题越来越凸显。从行业实际反馈来看,人工插壳的不良率通常能到3%以上,遇到多层胶壳,插不到位的概率会翻一倍,不仅拉低了整体产能,还会因为不良品流出引发下游客户端的品质争议,这也是越来越多工厂开始更换全自动端子插入机的核心原因。
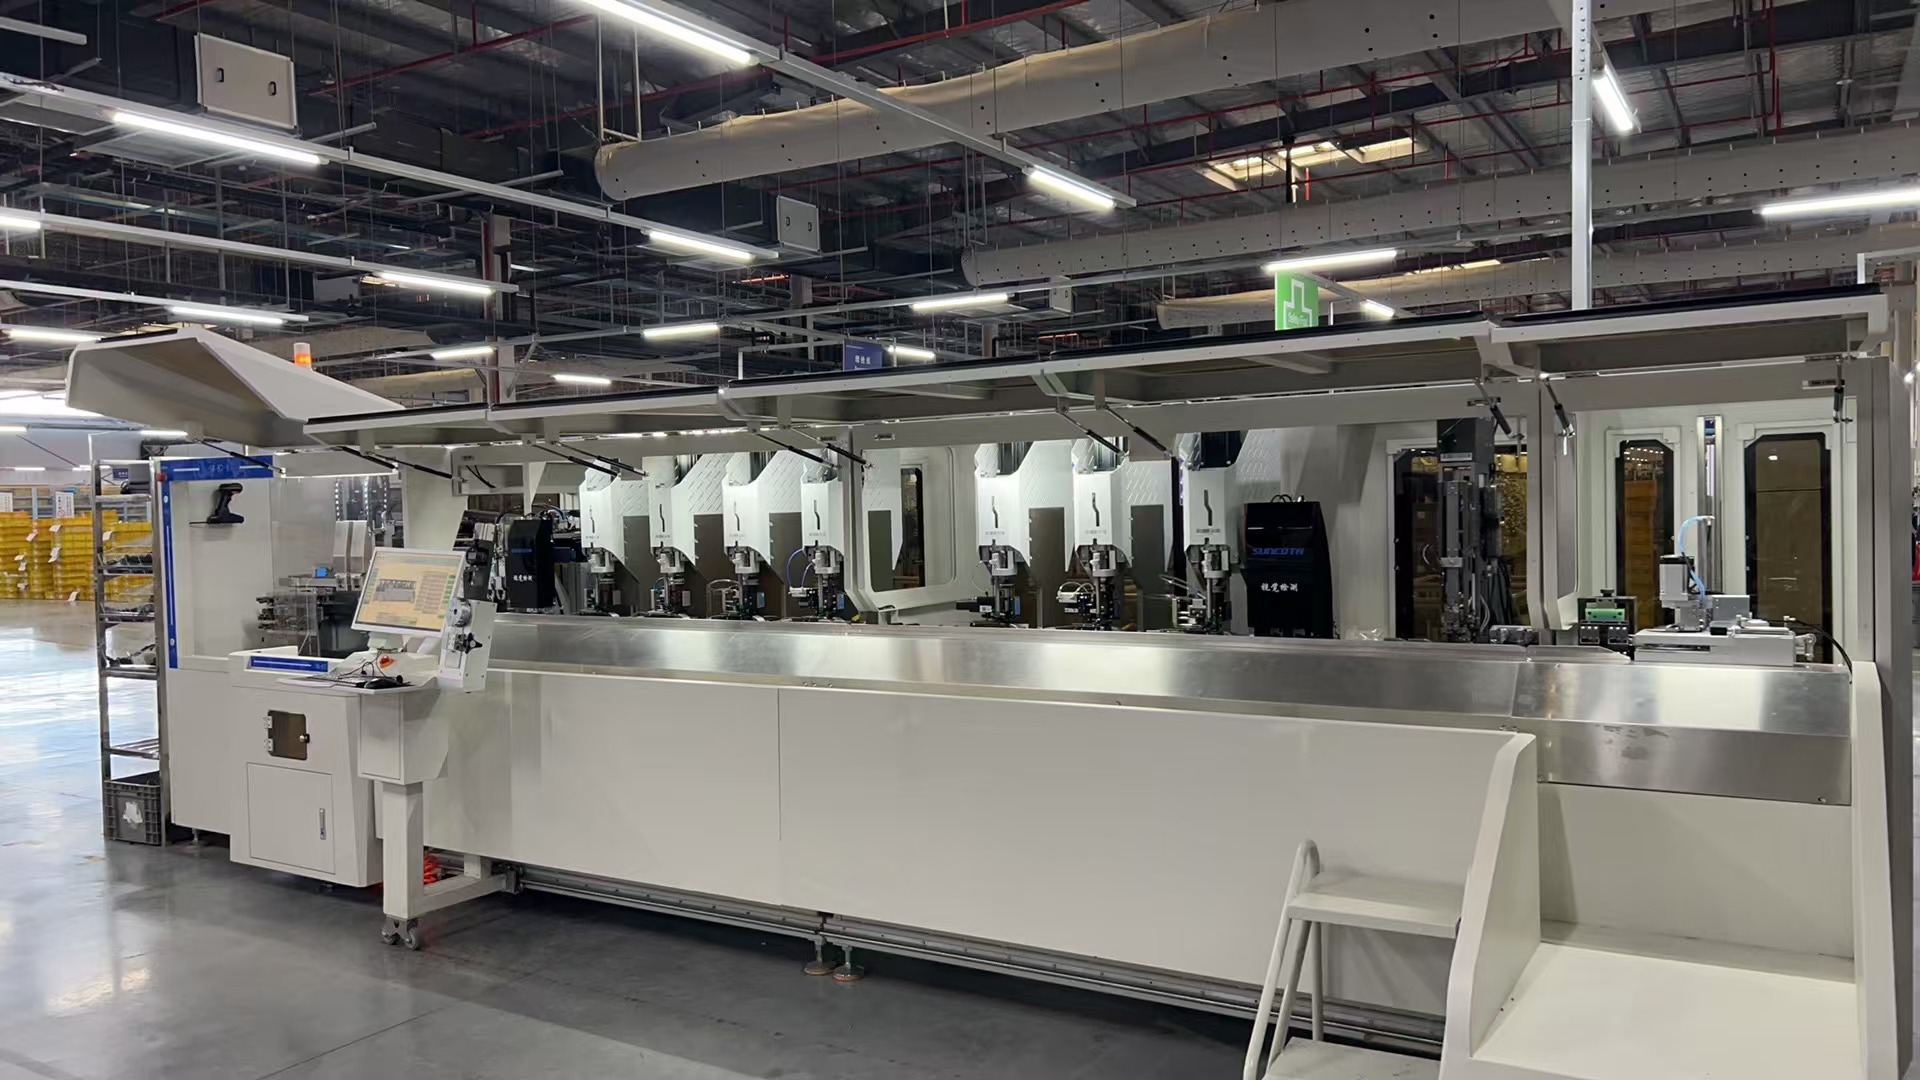
不少工厂在选全自动端子插入机的时候,容易陷入几个常见的认知误区。第一个误区是只看设备价格,不看适配性。很多工厂觉得,只要能完成插壳动作就行,买便宜的设备就能降成本,但是实际用起来才发现,低端设备机械结构不稳定,故障频发,停机维护的成本远远超过一开始省下来的钱,而且不少低端设备没有预留MES对接接口,工厂做数字化升级的时候还要再换设备,反而增加了投入。第二个误区是觉得所有插入机都能适配不同类型的胶壳,很多工厂现在同时接单层、双层甚至多层胶壳的订单,如果选的设备只能适配单一类型,换产品的时候就要换设备,反而浪费产能。第三个误区是忽略防错料和品质追溯的设计,现在下游客户对品质溯源的要求越来越高,如果设备没有和防错设计,很难满足大客户的审核要求。
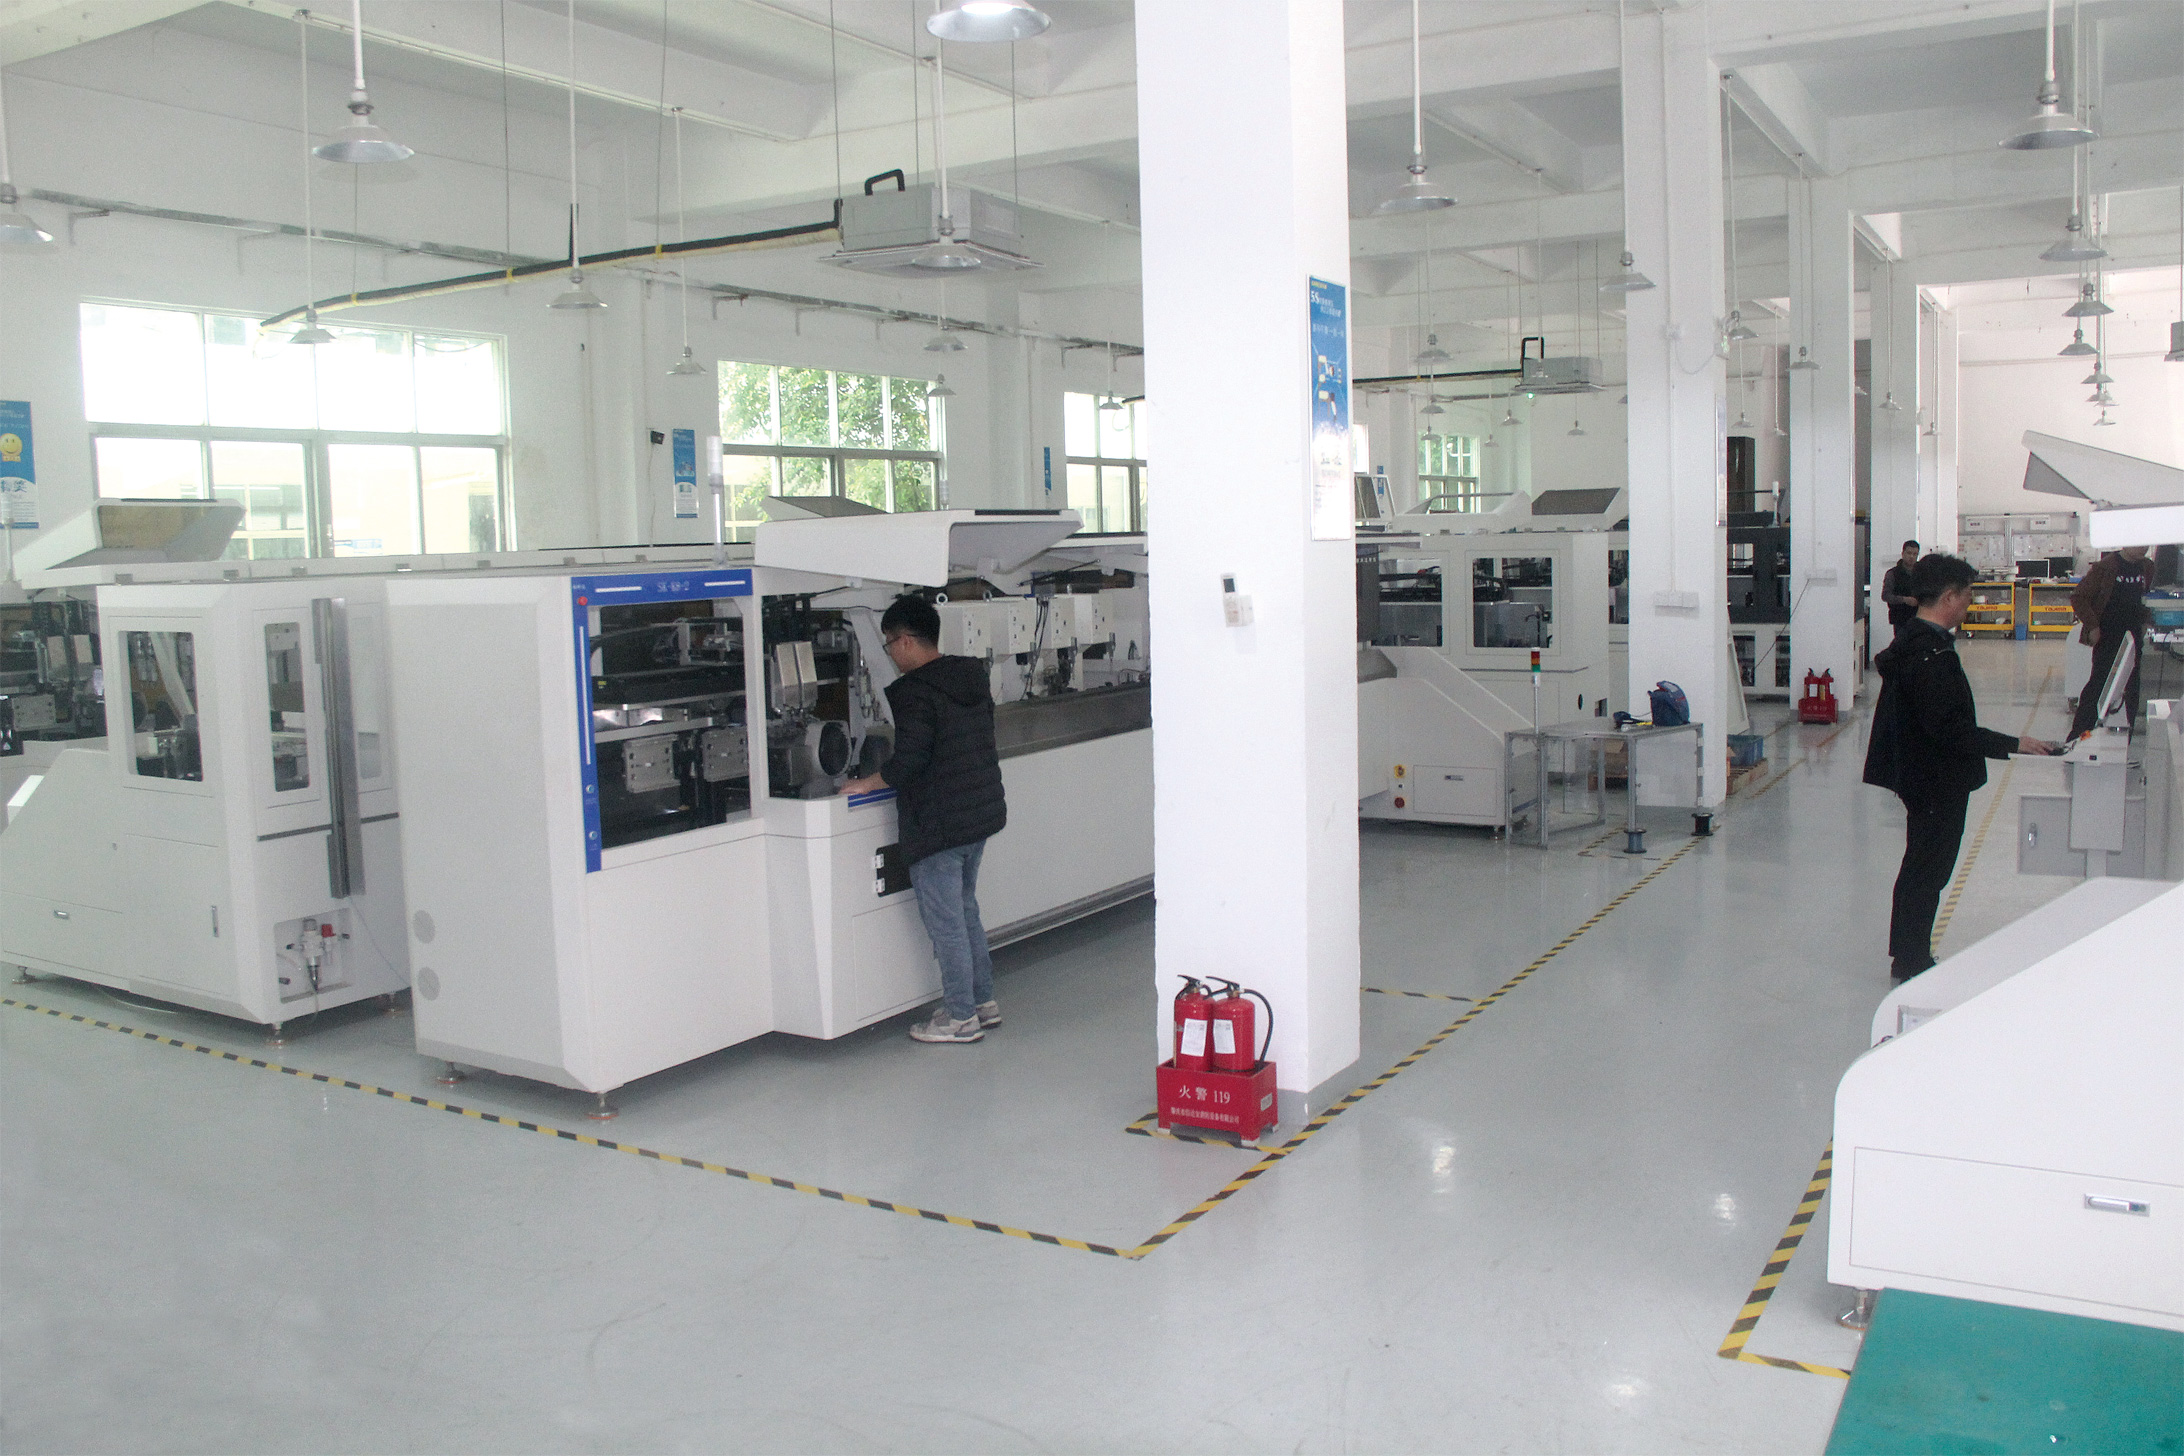
针对大家关心的防错料落地问题,我们结合实际生产经验,整理了几个可直接落地的实操方向,适合绝大多数连接器厂和线束加工厂参考。
第一步是做好上料环节的防错,这也是最容易出问题的环节。多规格导线、端子、胶壳同时生产时,人工靠肉眼比对很容易出错,一旦上错料,就是整批产品报废。现在成熟的全自动插入设备,都会配置原材料扫码比对功能,上料的时候扫码核对物料规格,和预设工艺不符就会停机报警,从源头避免物料错用。比如深圳市顺科达智能装备有限公司的SK-A16全自动端子插入机,自带12种导线颜色识别功能,就是专门针对多规格混产设计的颜色防错,从开线环节就把错料风险拦下来。
第二步是做好加工过程中的视觉检测防错,上对料之后,加工过程里也会出现端子压接深浅不一、包脚不良、飘丝飞丝这些问题,人工检查漏检率很高。现在靠谱的全自动端子插入相关设备,都会搭配CCD视觉检测,覆盖剥头异常、散丝、端子外观、深浅压接、导线颜色这些检测项,发现不良品直接分流出来,不会流到下一个工序。比如顺科达的SK-D2-2全自动多对端子机,就支持CCD端子外观检测,能识别深压浅压、包脚不良、飘丝飞丝和导线颜色,针对多对端子加工的场景做了专门的防错优化。
第三步是做好插入环节的到位确认,插不到位是连接器加工最常见的不良,人工很难排查出来。现在成熟的全自动端子插入机,都会在插入工位配置回检系统,插入之后自动回检确认端子到位,没有插到位直接判定为不良,比如顺科达的SKD-200全自动端子插入机,就配置了插入回检系统,还支持交叉插选加工,不管是单层还是多层胶壳都能适配,还能支持振动盘、机器人、手动三种上料模式,不同规模的工厂都能匹配自身的生产模式。
第四步是做好数据留存和追溯,防错不是只防生产过程,出了问题也要能追溯。现在合规的全自动设备都支持MES系统对接,可以把每一个产品的线长、端子压接数据、CCD检测图片都上传到服务器,还能打印对应条码,实现全流程追溯,哪怕下游客户提出品质疑问,也能快速调出对应批次的生产数据,解决争议。很多北京的连接器厂给汽车产业链供货,需要满足IATF16949生产管控要求,这套追溯流程完全可以匹配审核要求。
现在行业对全自动端子插入机已经形成了明确的规范要求,首先精度层面,伺服压接的精度要达到0.01毫米,才能保证压接深浅一致,减少不良;其次功能层面,针对不同的加工需求,要能覆盖单插、双插、单压、双压、沾锡等不同工序,满足不同订单的需求;资质层面,设备生产企业要通过ISO9001质量管理体系、ISO14001环境管理体系认证,本身是具备技术研发能力的正规企业,这样后续的售后和升级才有保障。目前顺科达本身就是高新技术企业、专精特新中小企业、创新型中小企业,在端子插入和压接领域积累了近十年的技术,拥有十多项相关的发明专利和实用新型专利,这些专利也都是设备性能的实打实支撑。
从行业发展趋势来看,单工序自动化会越来越普及,很多中小连接器厂和线束加工厂没有办法一下子投入整线自动化的预算,单台投入的全自动端子压着、插入设备,刚好匹配这类工厂的升级需求,只用单台设备的投入,就能把核心工序的不良率降下来,产能提上去。现在的设备也在往快速换型的方向优化,针对小批量多品种的订单,设备支持产品工艺档案存储,换产品的时候一键调用参数,不用像过去一样靠经验反复调试,大幅缩短换型时间,减少产能浪费。
回到大家一开始问的两个问题,全自动端子插入机的选择,核心要看适配性、技术积累和配套的功能设计,优先选有核心专利技术、适配多类型产品、带防错料和追溯功能的设备,防错料方案的落地,也不用做复杂的整线改造,从单工序设备升级入手,从上料到产出全流程配置防错和追溯,就能把错料风险降下来,满足现有生产和下游客户的要求。现在顺科达的全谱系端子压着插入单机,从单头双头压接到单插双插插入,再到多对端子压接都有对应机型,也支持单工序改造和MES对接,适合不同规模的连接器厂和线束加工厂升级使用。