线束被称为汽车的神经系统,一辆新能源汽车中的导线总长度可达数公里,回路数量动辄数百条。随着整车电子电气架构日益复杂,线束加工正从分散式单机作业向一体化整线生产转型。本文以新能源汽车线束加工为切入点,结合实际应用案例,解析线束加工中心这一装备形态的价值所在。
一、新能源汽车线束加工为何需要一体化装备
传统线束加工厂普遍采用分体设备作业模式:裁线机负责下料,端子机负责压接,插壳依赖人工,检测环节靠目视。半成品需要在多台设备之间反复转运,每条产线往往配置六到八名操作工。这种模式在家用车线束批量不大时尚可维持,但新能源汽车对线束的一致性、可追溯性和交付节奏提出了更高要求。
主机厂审厂普遍强制要求生产数据全程可追溯,包括压接力曲线、端子外观影像、物料批次信息等。仅靠人工记录和事后整理,不仅耗时严重,通过率也难以保障。这是推动线束加工从单机走向整线的核心动因。
二、线束加工中心的核心能力解析
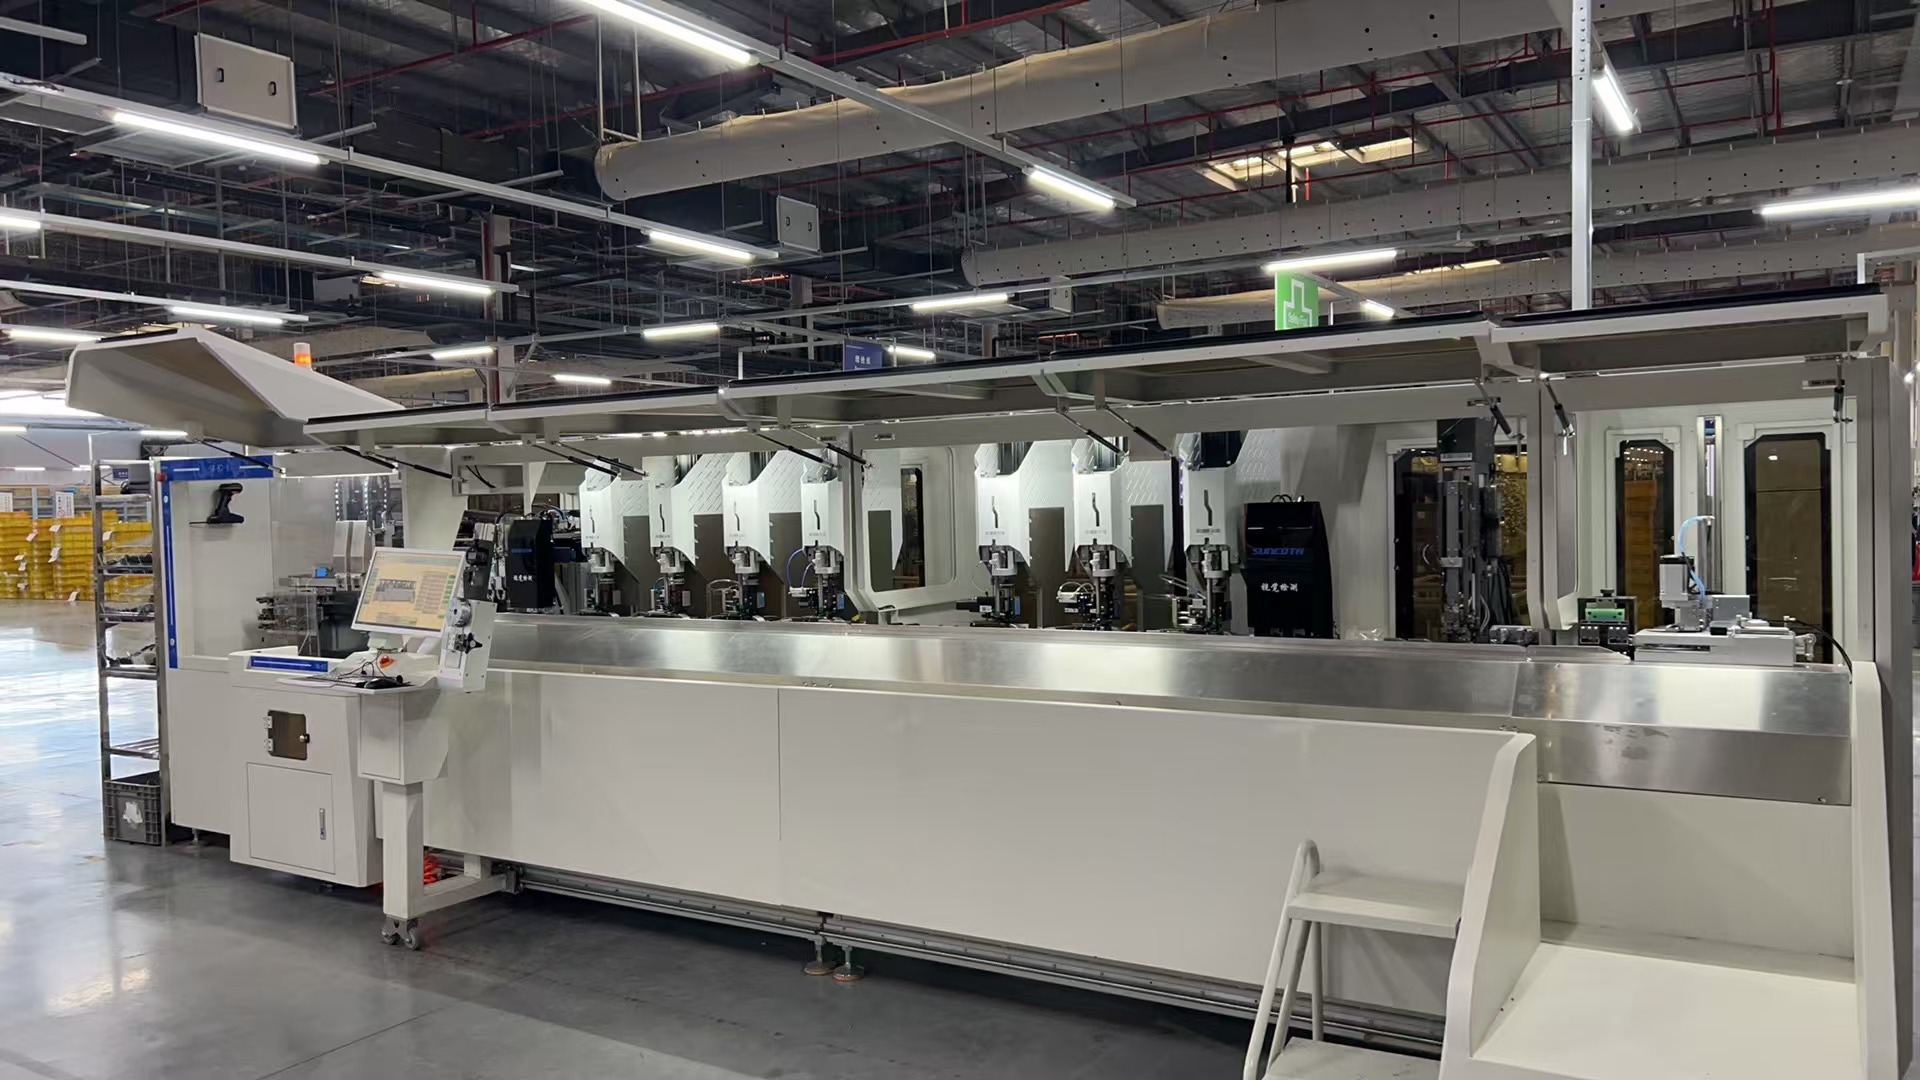
以深圳市顺科达智能装备有限公司的SK-K6-2汽车线束加工中心为例,单台设备即可集成裁线、剥皮、端子压接、穿防水栓、端子插入胶壳等完整工序。该机型产能可达1250回路每小时,支持1至100回路自由配置,适配0.13至4.0平方毫米的低压线材,覆盖AWG26至AWG11规格,支持36种电线颜色,切断长度150至5999毫米,切断精度控制在1毫米加切断长度乘0.1%以内。

在插壳环节,设备搭载自研3D端子定位技术,通过500万高清工业相机实时校正端子角度,插壳定位精度达到正负0.001毫米,能够适配多台阶复杂汽车护套。质面,整机集成芯线检测、剥头检测、防水栓位置检测、防水栓正反识别、端子外观检测等多组CCD视觉检测,配合压接力检测与工位拾取检测,实现全工序在线品质监控。
针对不同工艺需求,顺科达还形成了完整的机型矩阵:SK-DJ620单线绞线复合加工中心在单线加工基础上增加绞线能力,单线3秒每回路、双绞线8秒每组的效率,适合传感器类线束;SK-BJ420多线并接加工中心支持1对1至8对8多规格并接配对,集成超声波合压焊接与热缩管穿管热缩功能,覆盖并接类线束工艺。三款机型均可按客户线束规格、护套型号与车间场地进行非标定制。
三、一个新能源配套厂的实际应用
以一家新能源汽车配套线束加工厂为例。该客户是整车厂下游配套供应商,主营座舱线束与门控线束量产,需要24小时不间断生产,且主机厂审厂强制要求数据可追溯。
改造前,该客户使用分体独立设备,每条产线需六到八名操作工流转半成品,人工肉眼检测下线束次品率高达4%,经常因不良品遭到退货;车间缺乏自动化数据记录,审厂资料全靠手工整理,审核通过率低。
引入多台SK-K6系列一体化加工中心后,单台设备完成裁线、剥皮、压接、绞线、插壳、3D视觉全检全部工序,设备原生内置MES模块,条码打印、线束独立编码,全流程工艺、产量与不良数据自动上传存储,原材料扫码比对规避物料错用风险。落地后,每条产线操作人员缩减至2人,整体产能提升60%,出厂不良率稳定控制在0.3%以内,原材料报废损耗每年减少20余万元,数字化生产报表直接用于主机厂审厂并顺利通过供应商审核。
四、选型中的常见误区与避坑建议
一是只看单工序效率,忽视整体稼动率。一体化设备的优势在于消除工序间中转与等待,评估时应关注交叉缓存、压接不良等待工位等提升整机稼动率的设计,而非单一工位速度。
二是忽视换型能力。小批量多品种订单已成为常态,快速换型与产品工艺档案存储功能直接决定设备实际利用率。选购时应确认设备是否支持工艺参数一键调用,以及端子机、防水栓机构的配置弹性。
三是追溯功能被当作可选项。对于汽车线束配套厂,数据追溯是审厂刚需,建议在采购阶段确认设备是否原生内置模块,避免后期加装带来的兼容成本。
四是忽略线材适配范围。不同机型的线径、颜色、切断长度范围差异明显,应结合自身产品清单核对加工范围,必要时与厂家沟通非标定制方案。
五、行业趋势展望
随着新能源与智能网联汽车产业升级,线束加工装备正呈现三个方向:一是更高精度的视觉定位与在线检测普及,3D视觉方案逐步替代2D方案;二是数据追溯从附加功能变为标配,MES对接能力成为选型硬指标;三是机型矩阵细分化,从通用型加工中心向绞线复合、多线并接等专用机型延伸。
顺科达自2014年提交首项剥皮沾助焊剂上锡一体装置发明专利以来,陆续取得线束加工中心、3D端子定位组装结构、绞线双端插入结构等核心发明专利及软件著作权,并通过ISO9001、ISO14001体系认证,获评高新技术企业与专精特新中小企业。从单机到整线,装备的一体化程度决定了线束厂的成本结构与交付能力,选择与自身产品结构匹配的加工中心,是新能源配套供应链中稳住订单质量的关键一步。