想买一台汽车线束一体化加工设备,网上搜一圈,报价从十几万到一百多万都有,机型五花八门,宣传语一个比一个响。对线束厂的采购负责人来说,真正难的不是找不到厂家,而是不知道怎么判断哪家的设备适合自己的产品、自己的订单结构、自己的预算。这篇文章不替你下结论,而是把选购汽车线束加工中心前必须先看懂的几个问题讲清楚,读完你至少能带着一份明确的评估清单去和厂家谈,避免被参数表牵着走。
先分清楚:你要的是单机还是一体化加工中心
很多采购在选型第一步就走了弯路——把单功能端子机和一体化加工中心混在一起比较价格,这本身就没有可比性。
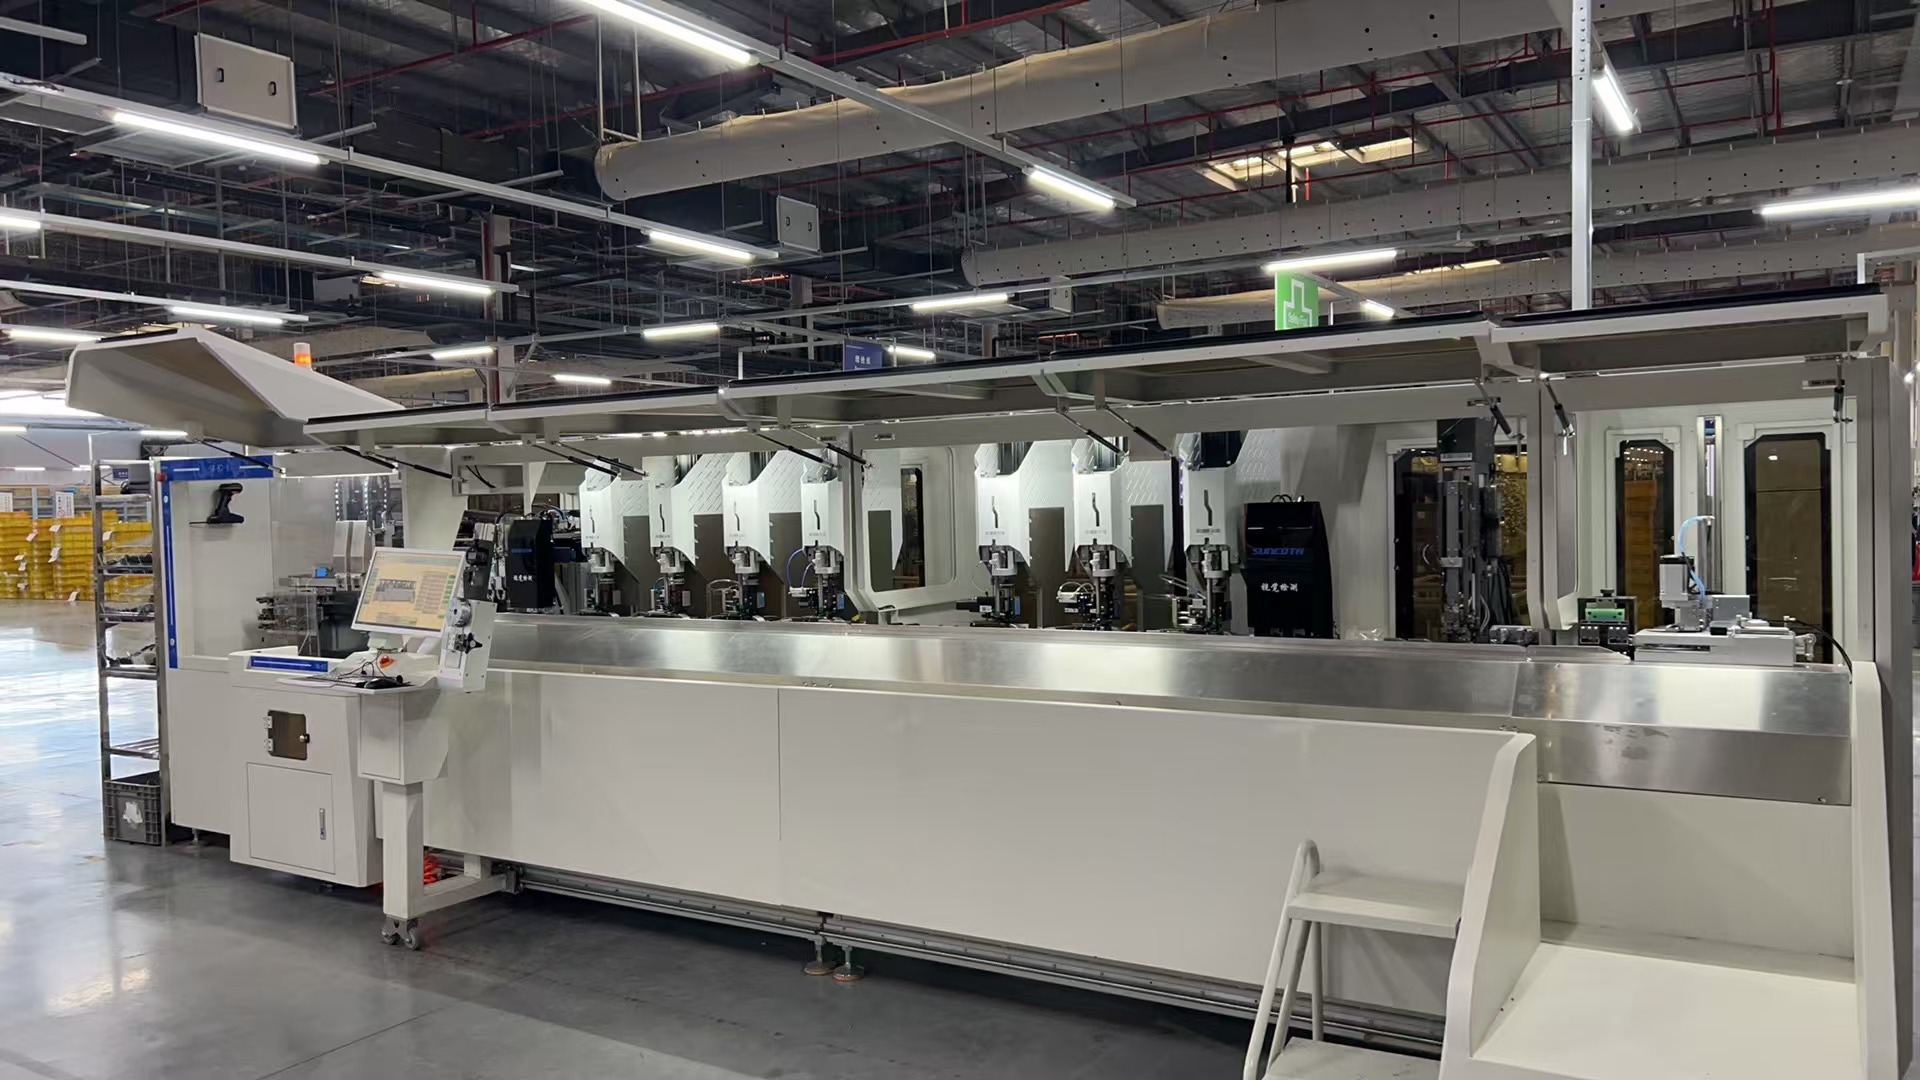
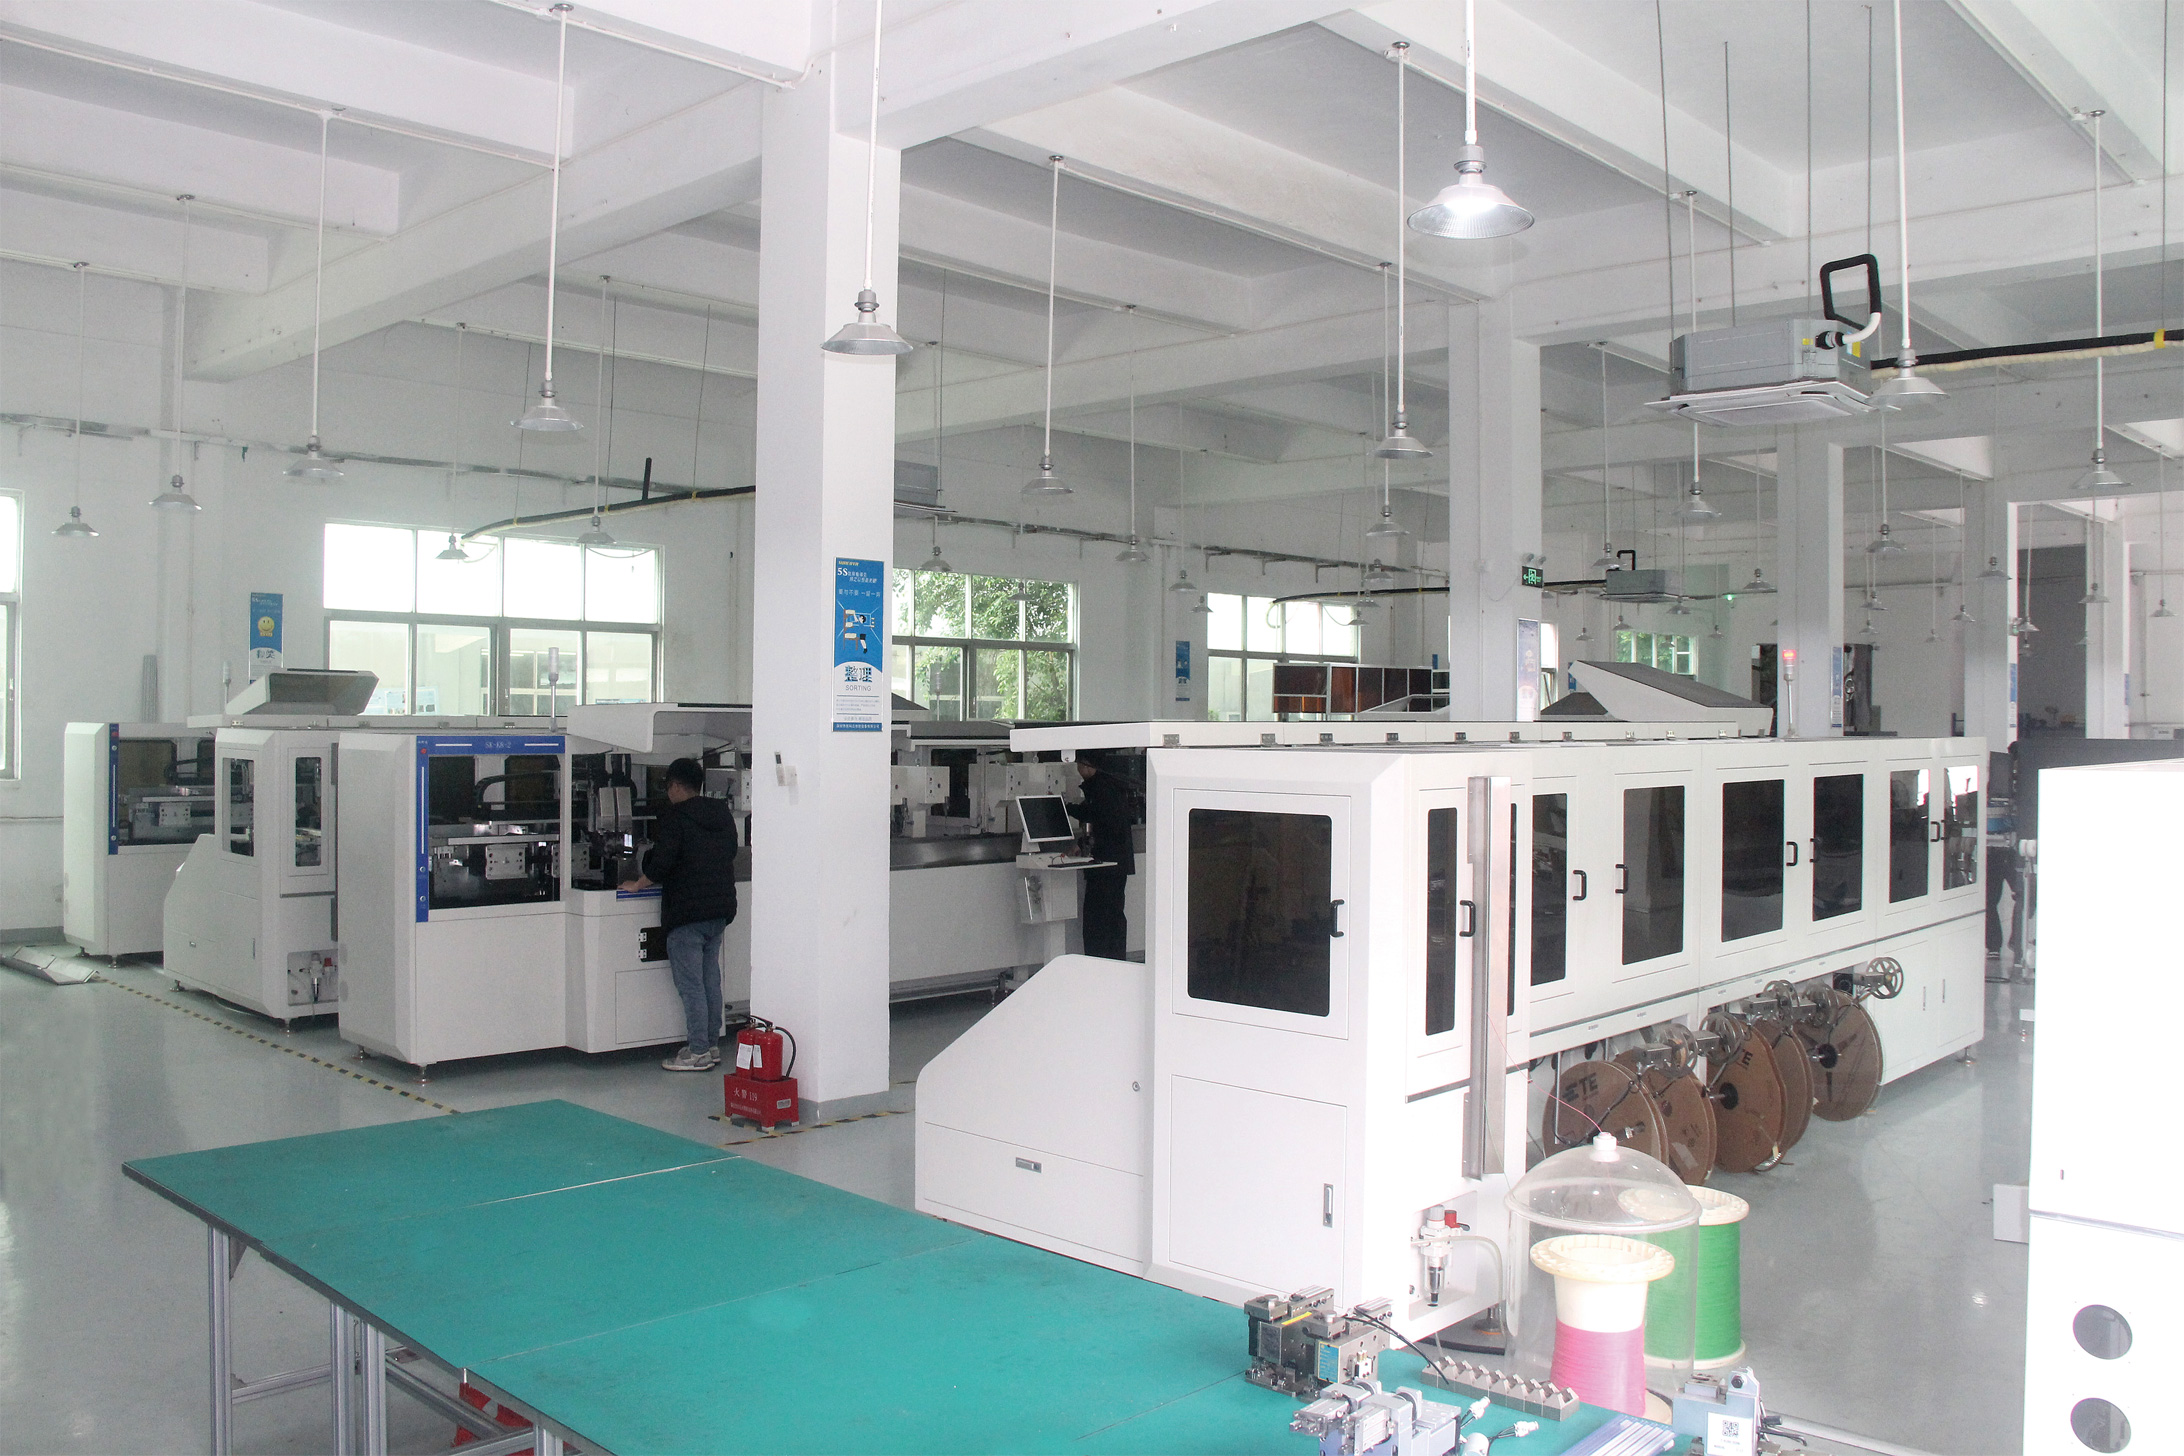
传统的分体式生产模式,裁线剥皮一台设备、压接一台设备、插壳和检测再靠人工,半成品在各工位之间反复转运。一台一体化线束加工中心的定义,是把裁线、剥皮、端子压接、防水栓插入、绞线、胶壳插入、视觉质检等多道工序集成到一台设备上自动完成。判断自己是否需要一体化机型,主要看三点:
一是订单结构。如果你的产品是回路数较多的汽车线束,工序重复度高、批量大,一体化的效率优势明显;如果只是零散打样或极小批量,单机组合可能更灵活。
二是人工压力。一条分体产线通常需要6到8名操作工流转半成品,人工插壳的品质波动大,次品率控制在行业常见水平已属不易。一体化设备一条线通常2人即可值守。
三是审厂要求。新能源主机厂普遍强制要求生产数据全程可追溯,如果你的下游是整车配套体系,设备是否原生具备MES能力,直接决定审厂材料的整理成本。
看懂核心参数:别只盯着产能数字
厂家宣传页上的产能数字往往是最抢眼的,但只看产能容易踩坑。以下几组参数需要对照你自己的产品逐一核对。
加工范围。线材截面积范围决定了设备能吃下哪些订单。以行业主流配置为例,0.13至4.0mm²(约AWG26至AWG11)覆盖了大部分低压线束需求;如果你的产品含双股绞线,要单独确认双股线的加工范围和颜色支持数量,部分机型单线支持36色、双股线支持12色,颜色数不够会限制配套车型项目。
切断长度与精度。切断长度范围常见为150至9999毫米,精度一般标注为1毫米加切断长度的0.1%以内。这里要注意,长线与短线对精度的影响不同,拿你的极限长度产品去让厂家实测,比看标称值更可靠。
端子机与防水栓配置数量。可搭载的伺服端子机数量(如2至12台)和防水栓机构数量(如1至6台)决定了单台设备能同时处理的回路并行度,也直接关联价格。配置不是越多越好,按你产品的实际回路数和防水栓用量配,避免为用不上的工位买单。
视觉检测配置。汽车级线束的插壳精度要求高,目前主流方案分2D和3D视觉。3D端子定位配合500万像素工业相机,插壳定位精度可达到正负0.001毫米量级,对多台阶复杂护套的适应性更好。同时要确认CCD检测覆盖哪些项目——芯线、剥头、防水栓位置与正反、端子外观、压接力等,检测项越全,对人工目检的替代越彻底。
单台预算怎么定:十六万到一百二十万的区间差在哪
同样叫线束加工中心,价格差异主要来自配置弹性。以市场上较典型的SK-K6系列为例可以看得比较清楚:标准机型价格约30万至60万元,整个系列单台价格区间在16万至120万元之间。差价主要对应以下几点:
工序集成度。基础款与全工序款(含穿防水栓、绞线复合、多线并接、超声波焊接工站等)价格差异较大。SK-DJ620单线绞线复合加工中心在单线加工基础上增加绞线能力,单线约3秒每回路、双股线约8秒每回路;SK-BJ420多线并接加工中心支持1对1至8对8并接配对,集成超声波合压焊接与热缩管穿管热缩功能。你的产品是否涉及并接、绞线、热缩工艺,直接决定选哪一档。
选配模块。激光打印号码管、穿烤热缩套管、MES数据对接等均为可选工位,按需增减。
非标定制。多数正规厂家支持按客户线束规格、护套型号与车间场地做非标定制,非标部分会体现在报价中,谈价时要把调试和培训是否包含在内一并确认。正规厂家的出厂交付一般包含上门安装调试与操作培训,这一点务必写进合同。
别忽略交付后的三件事
设备买回来只是开始,以下三点建议在签约前就谈清楚。
易损件与售后响应。一体化设备结构复杂,端子机、防水栓机构、视觉组件都涉及耗材与维护。了解厂家的配件库存和上门响应时效,比对比首年保修期长短更有意义。国产设备的综合采购与维保成本通常低于进口设备,交货周期也明显更短,这是近两年国产一体化机型在中小线束厂渗透加快的原因之一。
换型效率。多品种小批量订单正在成为常态,快速换型能力直接影响设备稼动率。可以要求厂家现场演示换型流程,并确认设备是否支持产品工艺档案存储——存过档的产品再次上线时调用参数即可,换型调试时间会短很多。
数据接口。如果你的客户体系涉及审厂追溯,确认设备的MES模块能否对接你现有的服务器或系统,条码打印、线束独立编码、原材料扫码比对(导线、端子、防水栓、模具)等功能是否为原生配置,而非后期加装的过渡方案。
总结:选型的核心是匹配,不是堆参数
回到开头的问题——推荐几家做汽车线束一体化加工设备的公司,其实比推荐名单更有用的是评估框架:先按订单结构确定要单机还是一体化机型;再用自己的极限产品核对加工范围、切断精度、视觉检测配置;然后按实际工序需求确定配置档位,把预算落在用得上的工位上;最后把售后响应、换型效率、数据追溯这三件交付后的事写进合同。
市场上如顺科达这类具备全自主研发能力、持有线束加工中心发明专利(ZL 2021 1 1525336.6)并通过ISO9001体系认证的国产厂家,已经在新能源整车线束配套领域有批量应用案例,可以作为对比考察的对象之一。但无论最终选择哪家,建议都带着自己的线束样品去现场试机,用实测数据和完整报价单做决策,这才是采购一台能用五到八年的设备该有的严谨。